Оксидування
Сучасна металообробка знає чимало способів поліпшити зовнішній вигляд сталевих (чавунних) виробів і продовжити термін їх експлуатації. Домогтися цього можна за допомогою такої процедури як оксидування.
Оксидування (чорніння, вороніння) – створення оксидної плівки на поверхні сталевих (чавунних) виробів в результаті окислювально-відновної реакції. Оксидування переважно використовують для отримання захисних і декоративних покриттів, а також для формування діелектричних шарів.
Оксидування забезпечує на низьколегованих і вуглецевих сталях шар від 1 до 5 мікрон. Це покриття надає металовиробам гарного зовнішнього вигляду — сірого, темно-сірого або чорного кольору. Це простий і практичний спосіб продовжити термін служби деталей і кріплення.
Ця послуга дає змогу надати різним деталям привабливого товарного вигляду: забезпечує і шляхетний чорний колір, і захист від корозії.
На нашому підприємстві широко використовуються наступні методи оксидування:
Хімічне оксидування (Хім. Окс.) у розчині солей і лугів за температури 140 °С з різними варіантами подальшої обробки:
- хімічне оксидування з промаслюванням (Хім.Окс.Прм)
- хімічне оксидування з просоченням емульсією (Хім.Окс.Прп)
- хімічне оксидування з покриттям спеціальним декоративним лаком
Оксидування в розплаві солей і лугів за температури 350–400 °С дає змогу отримувати більш щільні оксидні шари за менший проміжок часу. Після цього процесу також можливі додаткові варіанти просочення маслом, емульсією.
Наші технічні можливості по оксидуванню
Покриття на деталях
Діаметр до 800 мм
Висота до 2000 мм
Наші технічні можливості по оксидуванню
Покриття на деталях
Діаметр до 800 мм
Висота до 2000 мм

ЕТАПИ ПОКРИТТЯ
Відсортовані деталі ретельно промиваються і очищаються від забруднень і окалини.
Далі виконують попереднє нагрівання в печі з окислювальною атмосферою, що допомагає позбутися масляної плівки.
Далі проводиться процедура оксидування в розчині або розплаві солей і лугу. Її суть в тому, що всі деталі занурюються в розплав (розчин) на певний час, протягом якого відбувається поверхневе окиснення.
На наступних етапах проводиться промивання, очищення від залишків лугу та сушіння. В результаті вже сухі деталі просочують промисловою оливою.
ПЛЮСИ ПРОЦЕДУРИ
- Тривала експлуатація без корозії, підвищення адгезії клеїв та інших лакофарбових матеріалів.
- Поява на деталях декоративного покриття глибоко-чорного кольору без відблисків. Як результат підвищення уваги до товару і збільшений відсоток продажів.
- Немає змін в розмірах оброблюваних деталей – максимальне відхилення 0,6-1,2 мкм.
- Якість виконання. Покриття, нанесене нами, не втрачає кольору, а також цілісності навіть при температурі вище 180 °С.
- Оперативність виконання замовлення, а також загальна дешевизна процедури. Обробивши деталі або інструмент один раз, можна роками радіти їх бездоганній роботі.
Вороніння та чорніння сталі: технологія, кольори, які сталі підходять
Хімічне вороніння металу і чорніння сталі є різновидами оксидування: на поверхні сталі або чавуну утворюється тонка плівка оксиду заліза (магнетиту) чорного або синьо-чорного кольору. Терміни прийшли з різних галузей. Про вороніння зазвичай говорять щодо інструменту й деталей зброї, про чорніння металу щодо кріплення та машинобудівних деталей, але за суттю це один процес.
Покриття не змінює розмірів деталі й добре утримує оливу, яка і дає основний захист від корозії.
Як відбувається хімічне вороніння сталі
На виробництві КАРБАЗ застосовуємо два способи:
- Хімічне вороніння (чорніння) у розчині. Деталі обробляють у лужному розчині солей за температури близько 140 °C. Це гаряче лужне, або чорне, оксидування, яке дає рівномірну чорну плівку на вуглецевих і низьколегованих сталях.
- Термічне вороніння в розплаві. Обробка в розплаві солей і лугів за 350–400 °C. Плівка виходить щільнішою, а процес триває менше. Цей спосіб підходить і для сталей, які погано чорняться в розчині.
Перед воронінням деталі знежирюють і очищають від окалини та іржі. Після оксидування їх промивають, сушать і просочують оливою або емульсією. Без просочення чорне покриття захищає від корозії слабко, тому промаслювання входить у технологію за замовчуванням.
Який колір дає вороніння металу
Колір і блиск покриття залежать від марки сталі, стану поверхні та режиму обробки:
| Матеріал і поверхня | Колір після вороніння |
|---|---|
| Вуглецева сталь, шліфована або полірована поверхня | Глибокий чорний із блиском |
| Вуглецева сталь після піскоструминного або дробоструминного очищення | Чорний матовий, без відблисків |
| Низьколеговані сталі (40Х, 65Г, 30ХГСА) | Чорний або темно-сірий |
| Чавун | Чорний із сірим відтінком |
| Термічне вороніння в розплаві солей | Чорний, іноді з синюватим відливом |
| Високолеговані та нержавіючі сталі | Темно-сірий або чорний, відтінок погоджуємо за пробним зразком |
Матове чорне покриття отримують, якщо перед чорнінням провести абразивне очищення поверхні. Якщо потрібен конкретний відтінок або ступінь блиску, надішліть зразок чи фото: технолог підбере підготовку поверхні та режим.
Для яких сталей підходить вороніння
| Група матеріалів | Приклади марок | Результат |
|---|---|---|
| Вуглецеві конструкційні та інструментальні сталі | Ст3, 10, 20, 35, 45, У8, У10 | Рівномірне чорне покриття, найкращий результат |
| Низько- та середньолеговані сталі | 40Х, 30ХГСА, 65Г, ШХ15, 9ХС | Чорне або темно-сіре покриття |
| Чавун | СЧ, ВЧ | Чорне із сірим відтінком, залежить від якості ливарної поверхні |
| Високолеговані та нержавіючі сталі | Х12МФ, 12Х18Н10Т, AISI 304 | У звичайному розчині не чорняться. Чорніння нержавіючої сталі виконуємо в розплаві солей за погодженням |
Вороніння сталі підходить для кріплення, втулок, зірочок, шестерень, пружин, деталей верстатів і оснащення, де потрібен охайний чорний колір і захист під час зберігання та роботи в приміщенні. Для деталей, що працюють на тертя або в агресивному середовищі, краще підійде фосфатування або карбонітрація з подальшим оксидуванням. Приклади оброблених деталей дивіться в розділі приклади робіт з оксидування.
ПРИКЛАДИ ОБРОБКИ
до обробки

після обробки
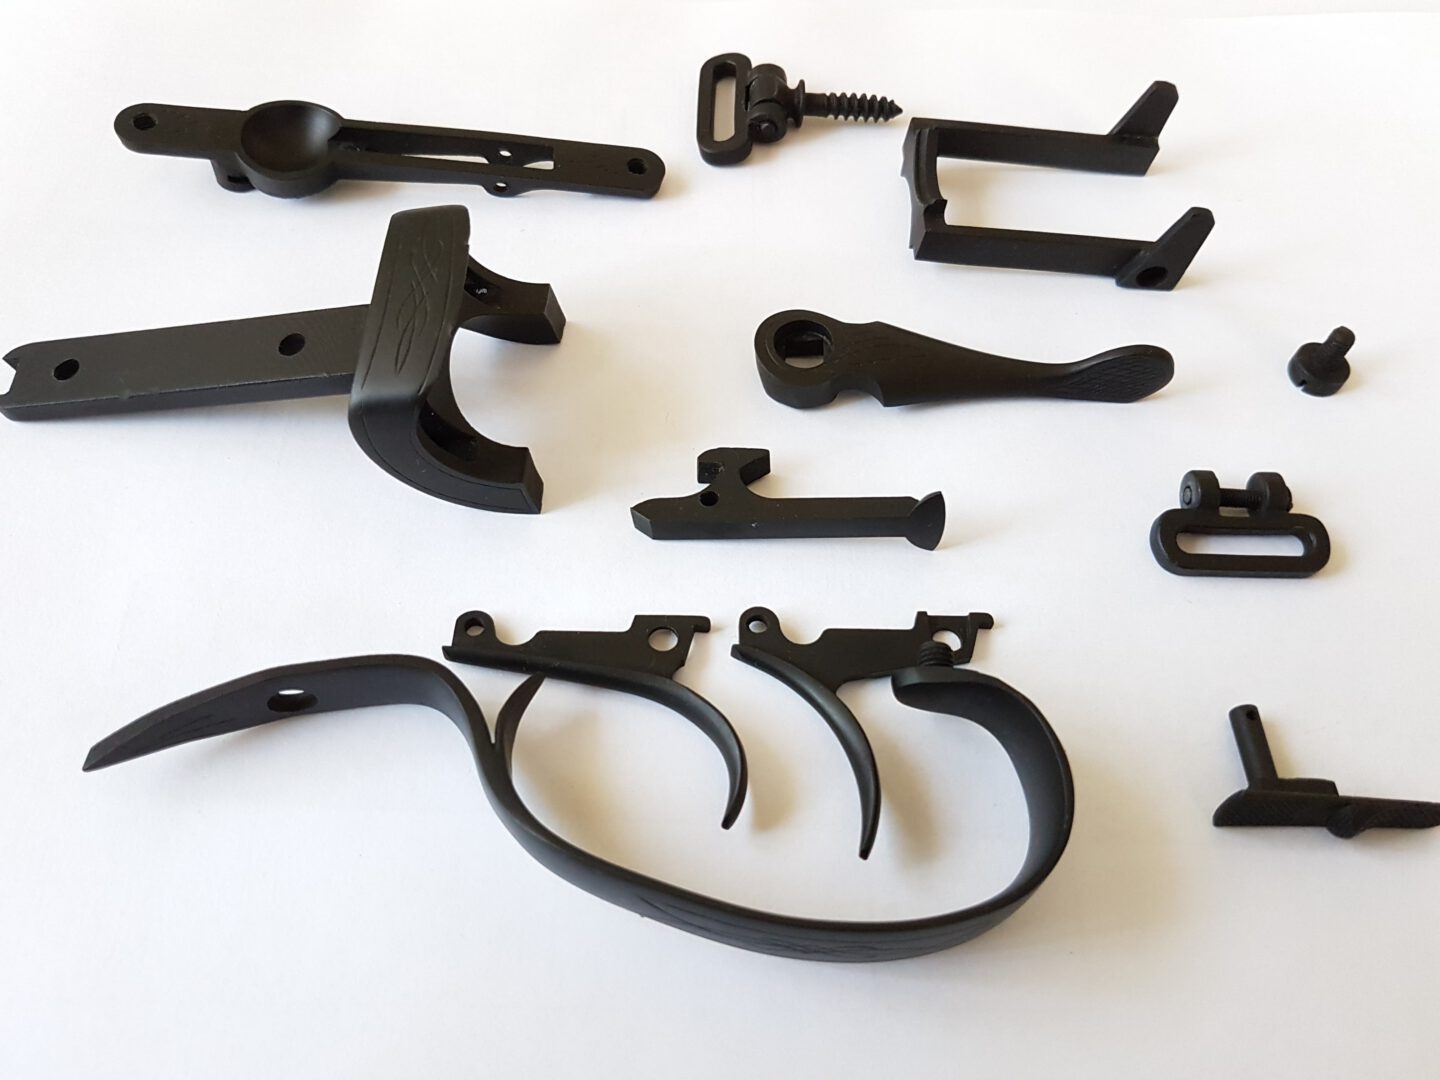
Приклади оксидованих деталей


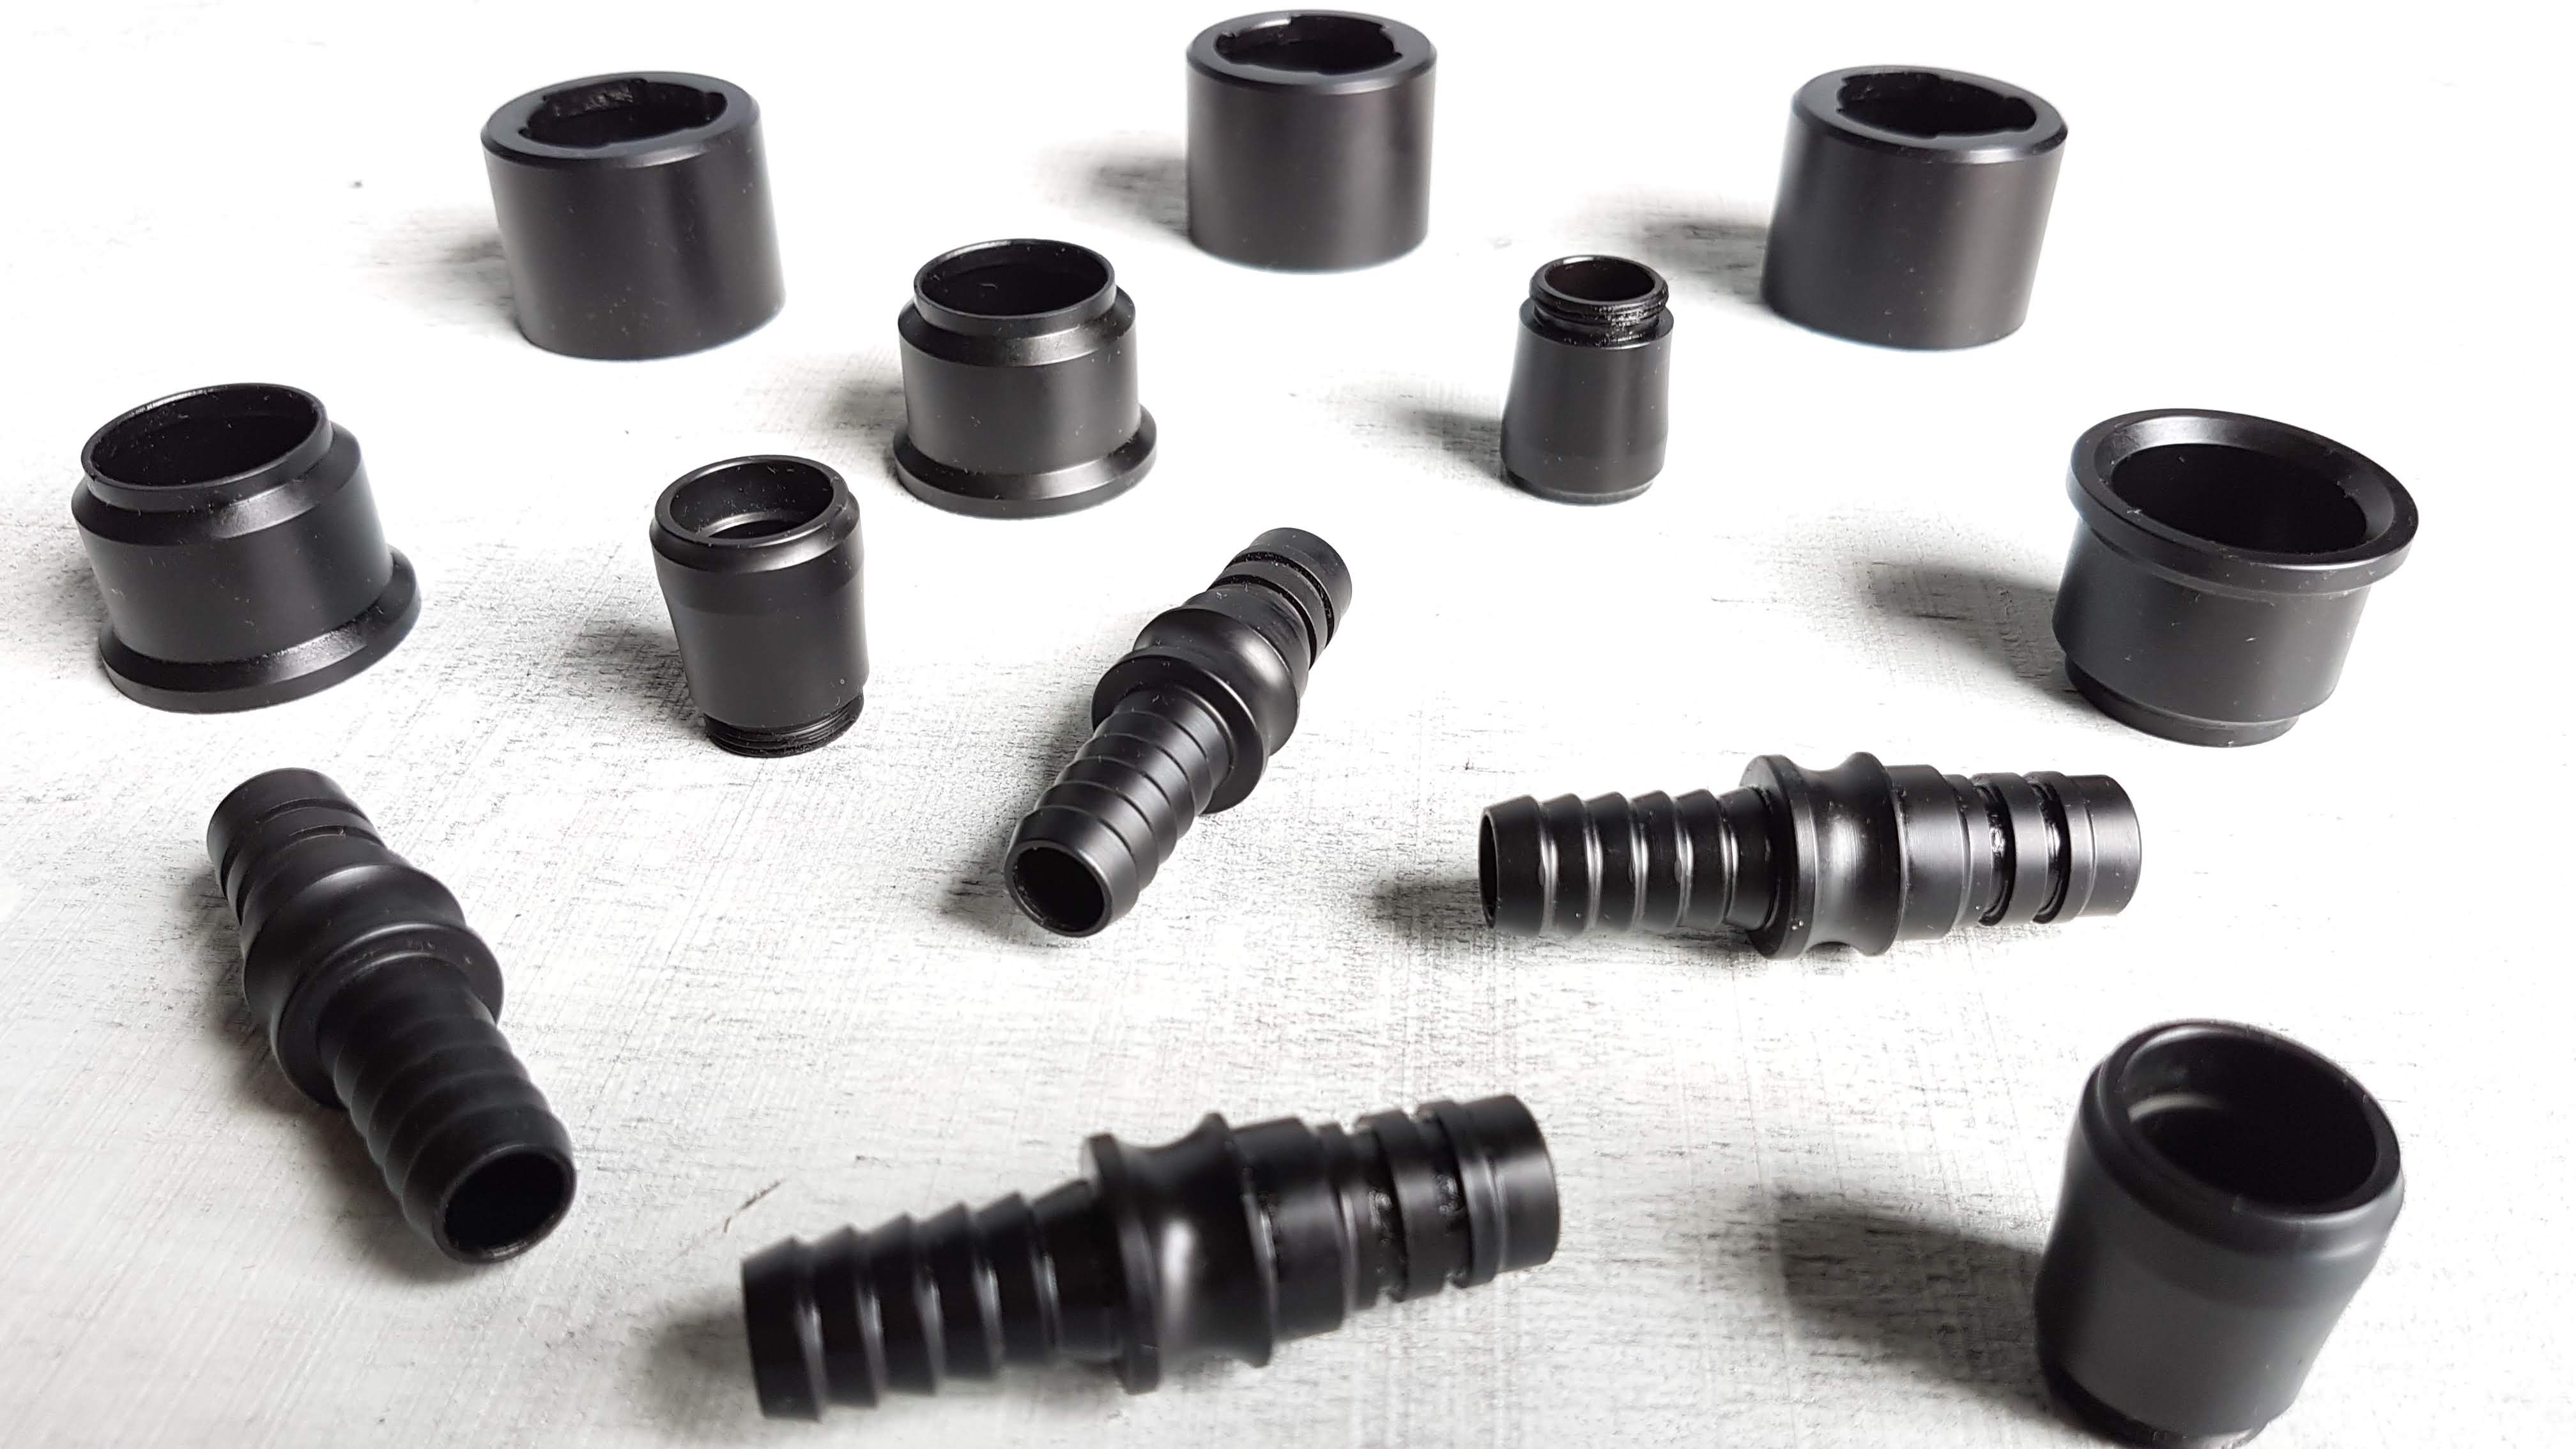


Оксидування металу
Якщо вам потрібно поліпшити естетичні якості металу та подовжити термін експлуатації деталей, скористайтеся послугою оксидування або термічного вороніння металу. Ця технологія полягає в тому, що метал покривається надзвичайно тонкою оксидною плівкою. Хімічне оксидування сталі дозволяє отримати на поверхні плівку товщиною 1–5 мікрон, яка має благородне забарвлення чорного або темно-сірого кольору.
Наша компанія виконує хімічне оксидування з промащуванням або просоченням емульсією та покриттям декоративним лаком.
До основних переваг термічного чорніння сталі можна віднести тривалий термін експлуатації виробів, оброблених методом оксидування, а також надання деталям товарного вигляду. Це покриття виглядає дуже привабливо і не втрачає колір навіть під час нагрівання.
Оксидування нержавіючої сталі відбувається наступним чином: спочатку деталі нагріваються в печі, потім відбувається сама процедура хімічного чорнення сталі в розплаві лугів при температурі 350–400 °С, після чого завершальним етапом стає промивання та просушування.
Гарантуємо оперативне виконання замовлення, при цьому вартість оксидування металу є дуже прийнятною. Якщо у вас виникли запитання, зателефонуйте менеджеру.
Оксидування, антикорозійне покриття — шнека навантажувача, втулки, зірочки, колеса, зубчастого колеса, корпусу підшипника, кронштейна, осі редуктора, піввісі заднього моста, пружини, натяжного ролика, фланця, шестерні, шківа.
Оксидування сталі та металу
Є методом обробки поверхні, який дозволяє створити захисний шар на металевій поверхні. У процесі оксидування на поверхні металу утворюється оксидне покриття, яке захищає поверхню від корозії та старіння.
Хімічне оксидування проводять шляхом занурення деталей у ванну з розчином хімічних речовин, що містяться в неметалевих кислотах, основах чи сольових розчинах. У процесі взаємодії з розчином металеві іони покриваються оксидним шаром, який стає частиною металу.
Промаслювання (чорніння) сталі — один із різновидів оксидування, який використовується для підвищення антикорозійних властивостей сталі. У процесі промаслювання чорніння поверхня сталі піддається обробці в кислотному розчині, який видаляє всі забруднення та окислені шари. Потім деталі поміщають у спеціальне масло, яке утворює на поверхні сталі щільну плівку, що запобігає корозії та старіння.
Оксидування сталі та металу з промаслюванням чорнінням застосовується в машинобудуванні, автомобільній та електротехнічній промисловості для захисту поверхні металу від корозії та покращення її зовнішнього вигляду. Також цей процес може бути використаний для покращення зчеплення металевих деталей між собою, наприклад, при виробництві автомобільних ланцюгів та пальців траків.
Працюємо з містами та областями: Київ (Київська обл.), Вінниця (Вінницька обл.), Дніпро (Дніпропетровська обл.), Житомир (Житомирська обл.), Запоріжжя (Запорізька обл.), Івано-Франківськ (Івано-Франківська обл.), Кропивницький (Кіровоградська обл.), Луцьк (Волинська обл.), Львів (Львівська обл.), Миколаїв (Миколаївська обл.), Одеса (Одеська обл.), Полтава (Полтавська обл.), Рівне (Рівненська обл.), Суми (Сумська обл.), Тернопіль (Тернопільська обл.), Ужгород (Закарпатська обл.), Харків (Харківська обл.), Херсон (Херсонська обл.), Хмельницький (Хмельницька обл.), Черкаси (Черкаська обл.), Чернівці (Чернівецька обл.), Чернігів (Чернігівська обл.).