Оксидирование

Описание
Современная металлообработка знает немало способов улучшить внешний вид стальных (чугунных) изделий и продлить срок их эксплуатации. Добиться этого можно с помощью такой процедуры как оксидирование.
Оксидирование (чернение, воронение) — создание оксидной плёнки на поверхности стальных (чугунных) изделий в результате окислительно-восстановительной реакции. Оксидирование преимущественно используют для получения защитных и декоративных покрытий, а также для формирования диэлектрических слоёв.
ОКСИДИРОВАНИЕ обеспечивает на низколегированных и углеродистых сталях слой от 1 до 5 микрон. Данное покрытие придает металлоизделиям красивый внешний вид серого, темно-серого или черного цвета. Это простой и практичный способ продлить срок службы деталей и крепежа.
Данная услуга, выполняемая у нас на предприятии, позволяет придать привлекательный товарный вид различным деталям – обеспечивая одновременно и благородный черный цвет, и предотвращая появление коррозийных процессов.
На нашем предприятии широко используются следующие методы оксидирования:
ХИМИЧЕСКОЕ ОКСИДИРОВАНИЕ (Хим. Окс.) в растворе солей и щелочей при температуре 140°С с различными вариантами последующей обработки:
- химическое оксидирование с промасливанием (Хим.Окс.Прм)
- химическое оксидирование с пропиткой эмульсией (Хим.Окс.Прп)
- химическое оксидирование с покрытием специальным декоративным лаком
ОКСИДИРОВАНИЕ в расплаве солей и щелочей при температуре 350-400°С, позволяющее получать более плотные оксидные слои за меньший промежуток времени. После этого процесса также возможны дополнительные варианты пропитки маслом, эмульсией.
Оксидируем шнеки погрузчиков, втулки, звёздочки, зубчатые колёса, корпуса подшипников, кронштейны, оси редукторов, полуоси заднего моста, пружины, натяжные ролики, фланцы, шестерни, шкивы.
Наши технические возможности по оксидированию
Покрытие на деталях
Диаметр до 800 мм
Высота до 2000 мм
Наши технические возможности по оксидированию
Покрытие на деталях
Диаметр до 800 мм
Высота до 2000 мм
ЭТАПЫ ПОКРЫТИЯ
Отсортированные детали тщательно промываются и очищаются от загрязнений и окалины.
Далее выполняется предварительный нагрев в печи с окислительной атмосферой, что помогает избавиться от образовавшейся масляной плёнки.
Далее производится процедура оксидирования в растворе или расплаве солей и щелочи. Её суть в том, что детали погружают в расплав (раствор) на определённое время, в течение которого происходит поверхностное окисление.
На следующих этапах производится промывка, очистка от остатков щелочи и сушка. В итоге уже сухие детали пропитывают промышленным маслом.
ПЛЮСЫ ПРОЦЕДУРЫ
- Длительная эксплуатация без коррозии, повышение адгезии клеев и других лакокрасочных материалов.
- Появление на деталях декоративного покрытия глубоко-чёрного цвета без бликов. Как результат — более презентабельный вид изделия.
- Нет изменений в размерах обрабатываемых деталей — максимальное отклонение 0,6-1,2 мкм.
- Качество выполнения. Покрытие, нанесенное нами, не теряет цвета, а также целостности даже при температуре выше 180 ºС.
- Оперативность выполнения заказа, а также невысокая стоимость обработки и короткие сроки.
Воронение и чернение стали: технология, цвета, какие стали подходят
Воронение и чернение металла это разновидности оксидирования: на поверхности стали или чугуна образуется тонкая пленка оксида железа (магнетита) черного или сине-черного цвета. Термины пришли из разных областей. О воронении обычно говорят применительно к инструменту и деталям оружия, о чернении стали применительно к крепежу и машиностроительным деталям, но по сути это один процесс. Заказчики также называют его черным оксидированием или покрытием металла чернью.
Покрытие не меняет размеры детали и хорошо удерживает масло, которое и дает основную защиту от коррозии.
Как проходит химическое воронение стали
На производстве КАРБАЗ применяем два способа:
- Химическое воронение (чернение) в растворе. Детали обрабатывают в щелочном растворе солей при температуре около 140 °C. Это горячее щелочное оксидирование стали, которое дает равномерную черную пленку на углеродистых и низколегированных сталях.
- Термическое воронение стали в расплаве. Обработка в расплаве солей и щелочей при 350–400 °C. Пленка получается плотнее, а процесс идет быстрее. Этот способ подходит и для сталей, которые плохо чернятся в растворе.
Перед воронением детали обезжиривают и очищают от окалины и ржавчины. После оксидирования их промывают, сушат и пропитывают маслом или эмульсией. Без пропитки черное покрытие защищает от коррозии слабо, поэтому промасливание входит в технологию по умолчанию.
Какой цвет дает воронение металла
Цвет и блеск покрытия зависят от марки стали, состояния поверхности и режима обработки:
| Материал и поверхность | Цвет после воронения |
|---|---|
| Углеродистая сталь, шлифованная или полированная поверхность | Глубокий черный с блеском |
| Углеродистая сталь после пескоструйной или дробеструйной очистки | Черный матовый, без бликов |
| Низколегированные стали (40Х, 65Г, 30ХГСА) | Черный или темно-серый |
| Чугун | Черный с серым оттенком |
| Термическое воронение в расплаве солей | Черный, иногда с синеватым отливом |
| Высоколегированные и нержавеющие стали | Темно-серый или черный, оттенок согласовываем по пробному образцу |
Матовое черное покрытие получают, если перед чернением провести абразивную очистку поверхности. Если нужен конкретный оттенок или степень блеска, пришлите образец или фото: технолог подберет подготовку поверхности и режим.
Для каких сталей подходит воронение
| Группа материалов | Примеры марок | Результат |
|---|---|---|
| Углеродистые конструкционные и инструментальные стали | Ст3, 10, 20, 35, 45, У8, У10 | Равномерное черное покрытие, лучший результат |
| Низко- и среднелегированные стали | 40Х, 30ХГСА, 65Г, ШХ15, 9ХС | Черное или темно-серое покрытие |
| Чугун | СЧ, ВЧ | Черное с серым оттенком, зависит от качества литейной поверхности |
| Высоколегированные и нержавеющие стали | Х12МФ, 12Х18Н10Т, AISI 304 | В обычном растворе не чернятся. Чернение нержавеющей стали выполняем в расплаве солей по согласованию |
Воронение подходит для крепежа, втулок, звездочек, шестерен, пружин, деталей станков и оснастки, где нужен аккуратный черный цвет и защита при хранении и работе в помещении. Для деталей, которые работают на трение или в агрессивной среде, лучше подойдет фосфатирование или карбонитрация с последующим оксидированием. Примеры обработанных деталей смотрите в разделе примеры работ по оксидированию.
ПРИМЕРЫ Оксидированой ОБРАБОТКИ
До обработки

После обработки
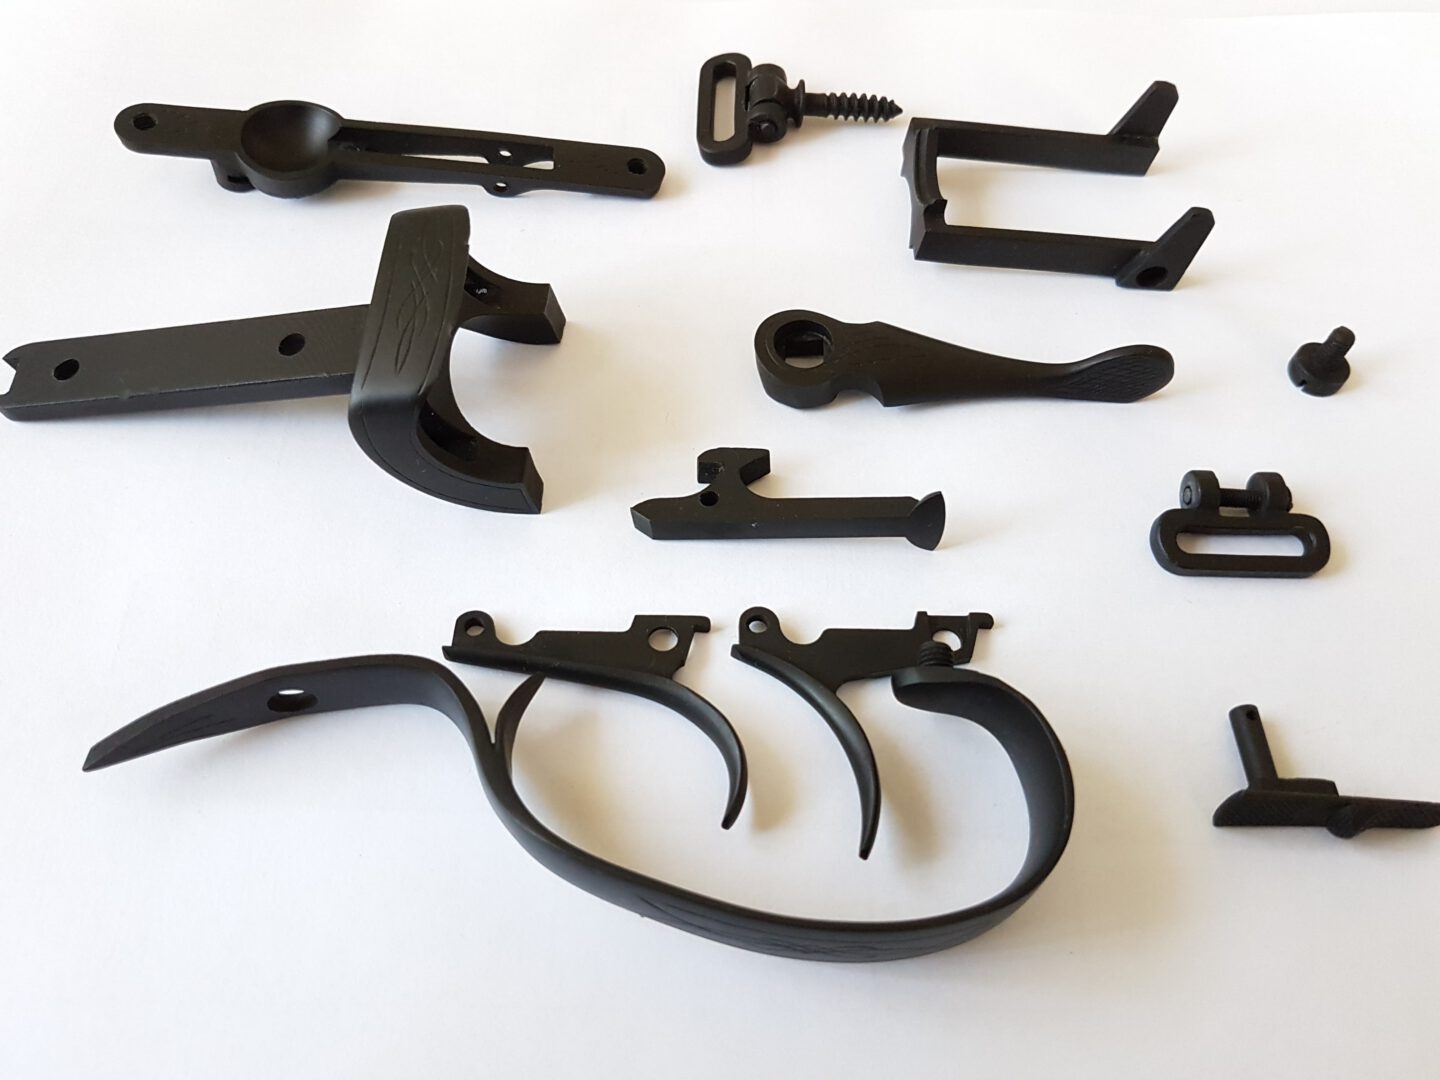
Примеры оксидированных деталей


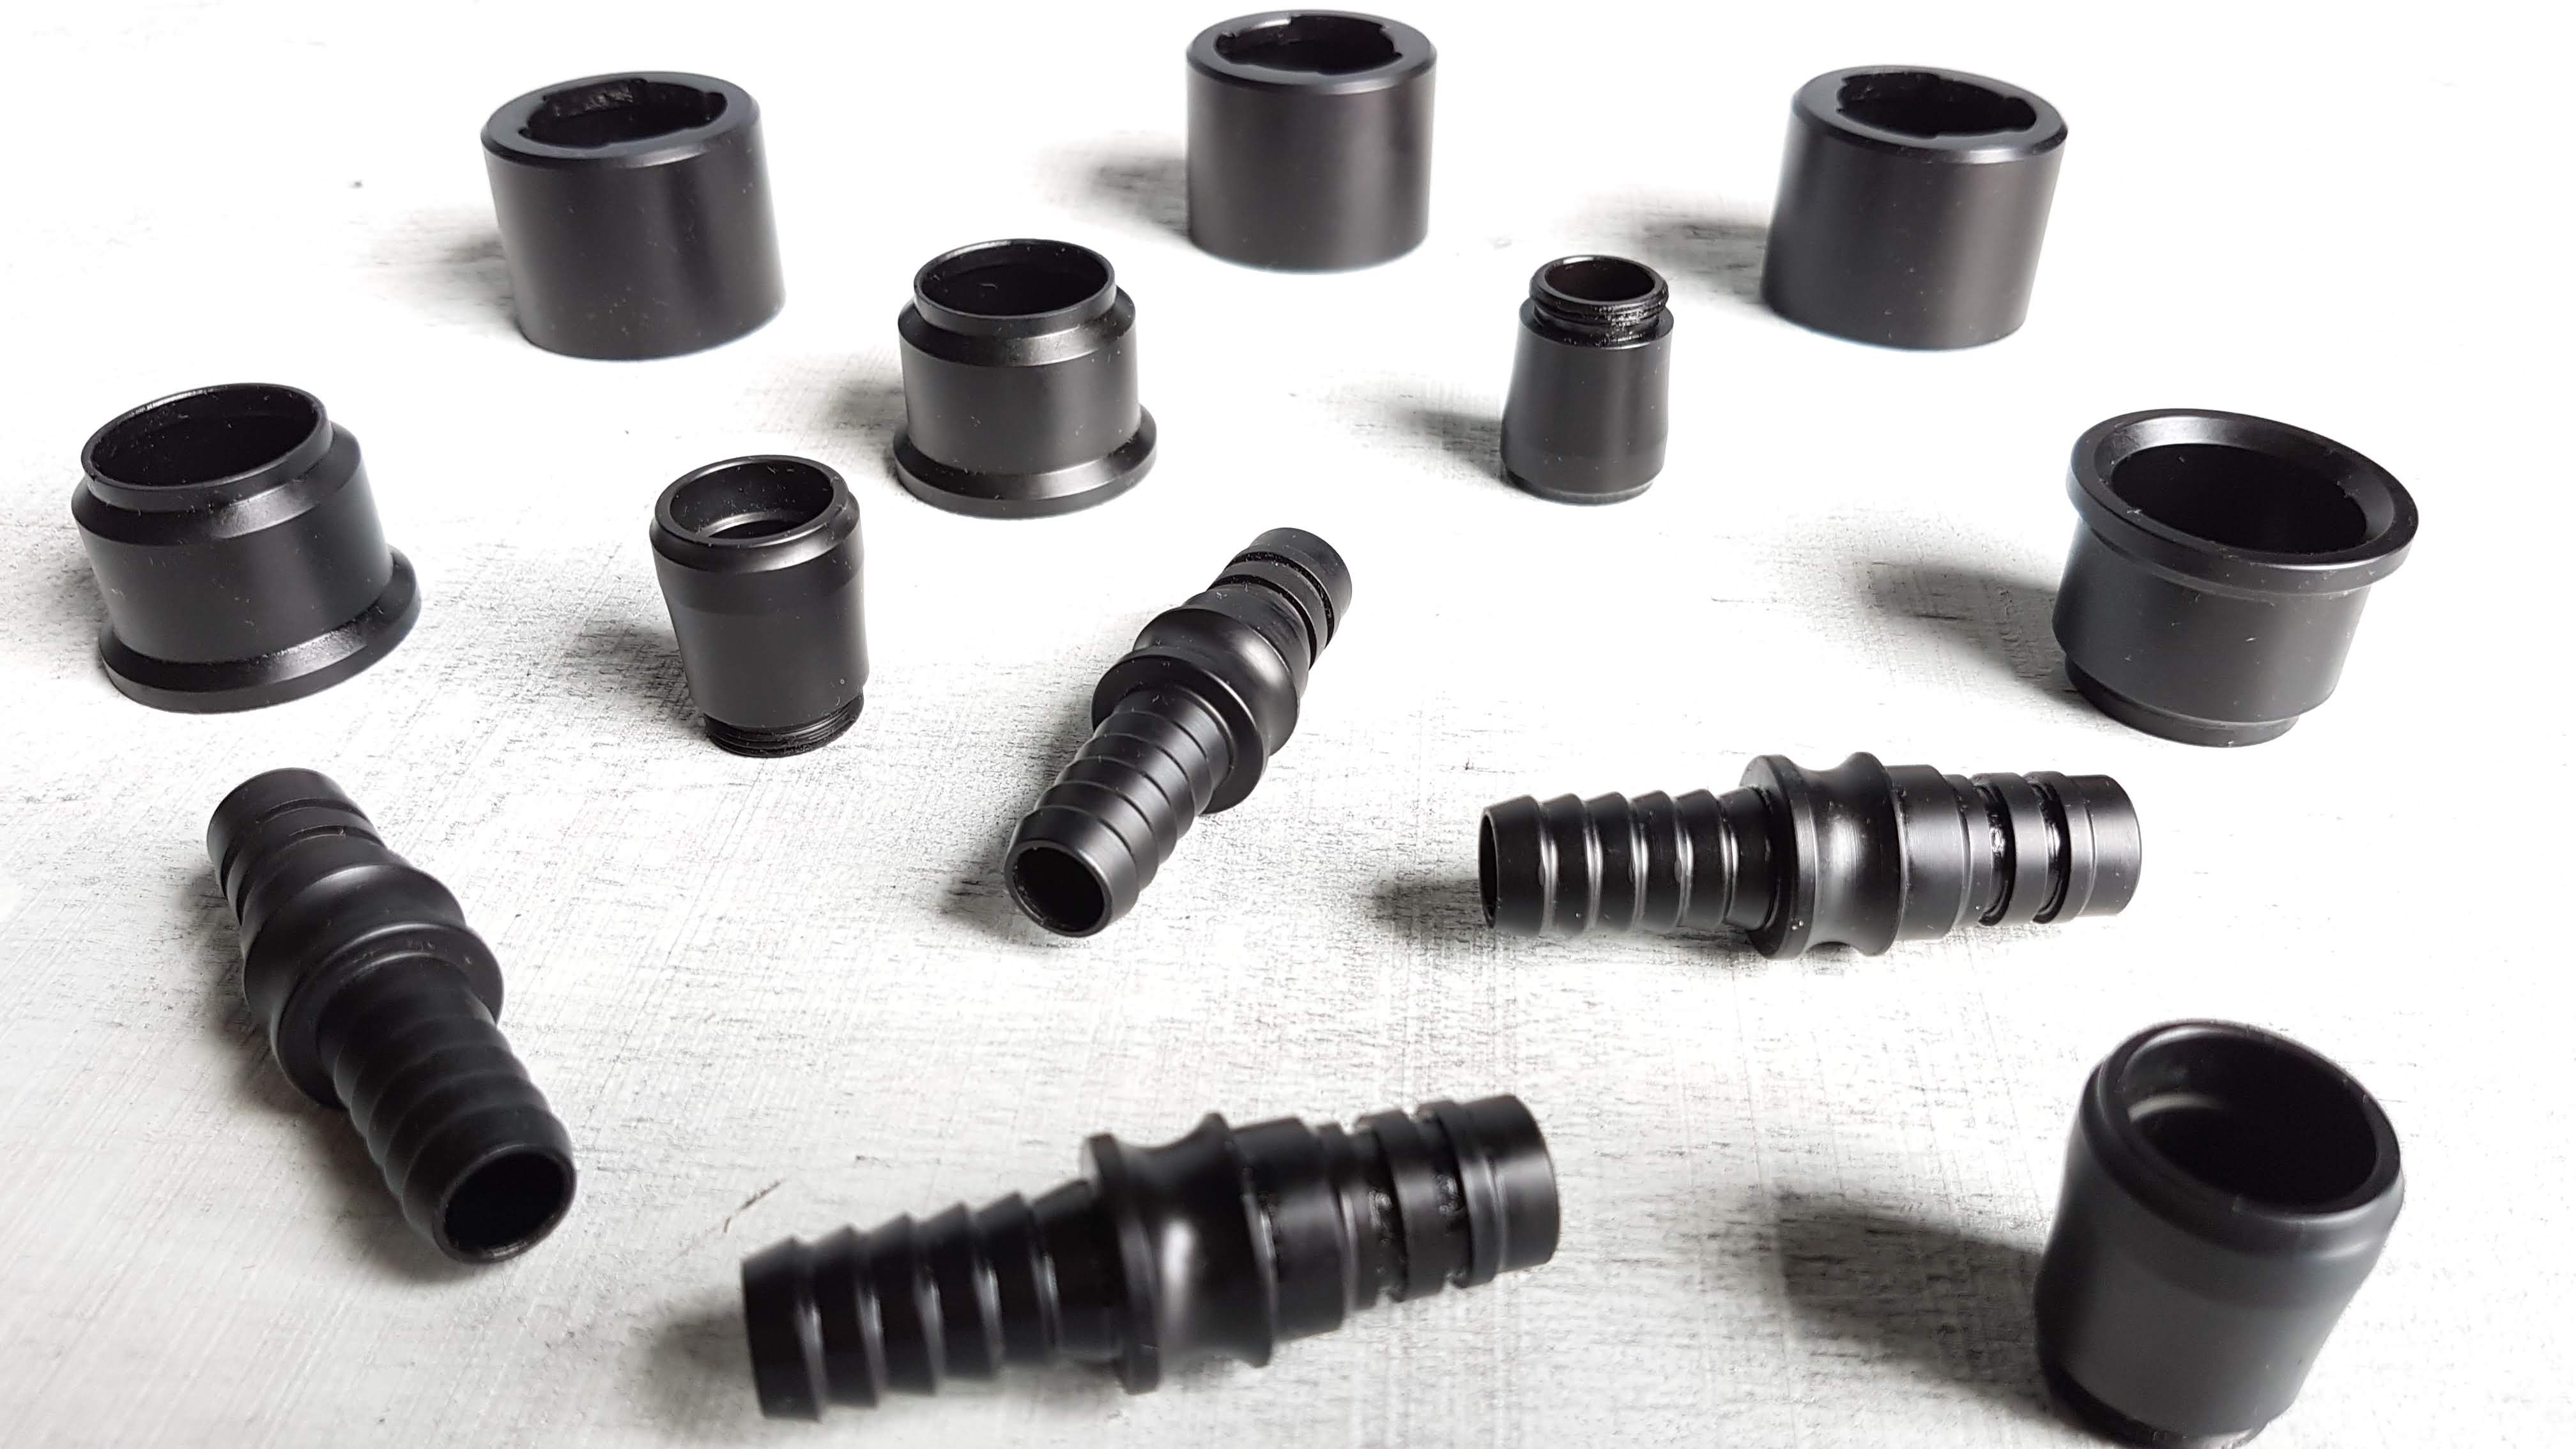


Оксидирование металла
Если вам необходимо улучшить эстетические качества металла и продлить срок службы деталей, то воспользуйтесь услугой оксидирования или термического воронения металла. Эта технология заключается в том, что металл покрывается тончайшей оксидной пленкой. Химическое оксидирование стали позволяет получить на поверхности пленку 1 — 5 микрон, которая имеет благородную окраску черного или темно-серого цвета.
Наша компания выполняет химическое оксидирование с промасливанием или пропиткой эмульсией и покрытием декоративным лаком.
К основным достоинствам термического воронения стали можно отнести длительный период эксплуатации изделий обработанных методом оксидирования, придание товарного вида деталям. Это покрытие смотрится очень привлекательно и не теряет цвет даже при нагреве.
Оксидирование нержавеющей стали происходит следующим образом: сначала детали нагреваются в печи, затем следует сама процедура химического чернения стали в расплаве щелочей при температуре 350-400°С после чего завершающим этапом становится промывка и просушка.
Гарантируем оперативное выполнение заказа, при этом стоимость оксидирования металла очень приемлемая. Если у вас появились вопросы, то позвоните менеджеру по телефону.
Оксидирование, антикоррозионное покрытие — шнека погрузчика, втулки, звездочки, колеса, зубчатого, корпуса подшипника, кронштейна, оси редуктора, полуоси заднего моста, пружины, ролика натяжного, фланеца, шестерни, шкива.
Оксидирование стали и металла
Оксидирование — метод обработки поверхности, позволяющий создать защитный слой на металле. В процессе оксидирования на поверхности металла образуется оксидное покрытие, которое защищает поверхность от коррозии и старения.
Химическое оксидирование проводят путем погружения деталей в ванну с раствором на основе кислот, щелочей или солей. В процессе взаимодействия с раствором металлические ионы покрываются оксидным слоем, который становится частью поверхности металла.
Промасливание чернение стали является одним из видов оксидирования, который используется для повышения антикоррозионных свойств стали. В процессе промасливания чернения, поверхность стали подвергается обработке в кислотном растворе, который удаляет все загрязнения и окисленные слои. Затем детали помещают в специальное масло, которое образует на поверхности стали плотную пленку, предотвращающую коррозию и старение.
Оксидирование стали и металла с промасливанием чернением применяется в машиностроении, автомобильной и электротехнической промышленности для защиты поверхности металла от коррозии и улучшения ее внешнего вида. Также данный процесс может быть использован для улучшения сцепления металлических деталей между собой, например, при производстве автомобильных цепей и пальцев траков.
Работаем с городами и областями: Киев (Киевская обл.), Винница (Винницкая обл.), Днепр (Днепропетровская обл.), Житомир (Житомирская обл.), Запорожье (Запорожская обл.), Ивано-Франковск (Ивано-Франковская обл.), Кропивницкий (Кировоградская обл.), Луцк (Волынская обл.), Львов (Львовская обл.), Николаев (Николаевская обл.), Одесса (Одесская обл.), Полтава (Полтавская обл.), Ровно (Ровенская обл.), Сумы (Сумская обл.), Тернополь (Тернопольская обл.), Ужгород (Закарпатская обл.), Харьков (Харьковская обл.), Херсон (Херсонская обл.), Хмельницкий (Хмельницкая обл.), Черкассы (Черкасская обл.), Черновцы (Черновицкая обл.), Чернигов (Черниговская обл.).