Азотування сталі, або азотація металу, це хіміко-термічна обробка, під час якої поверхня деталі насичується азотом. Деталі витримують у печі в середовищі дисоційованого аміаку за температури 500–600 °C. Серцевина зберігає структуру сорбіту, отриману під час попереднього поліпшення, а на поверхні формується твердий азотований шар товщиною зазвичай 0,2–0,5 мм.
Головна відмінність від цементації та об’ємного загартування: процес відбувається без фазових перетворень у серцевині, тому деформація та жолоблення деталей мінімальні. Азотуванню піддають уже готові деталі після чистової механічної обробки та шліфування, практично без припуску на подальше доведення.
КАРБАЗ виконує газове азотування в електричних печах із герметичним сталевим муфелем. За одне завантаження обробляємо деталі загальною вагою до 100 кг. Технолог підбирає режим під марку сталі, потрібну твердість і товщину шару за кресленням, а твердість азотованого шару контролюємо на кожній партії.
Як ми працюємо із замовленням
- Ви надсилаєте креслення або опис деталі, марку сталі, вимоги до твердості та товщини шару.
- Технолог перевіряє, чи підходить сталь для азотування, і за потреби призначає попереднє поліпшення.
- Погоджуємо вартість і термін, приймаємо деталі через Нову Пошту, Delivery або САТ.
- Виконуємо азотування та контроль твердості шару.
- Відправляємо готові деталі з документами на партію.
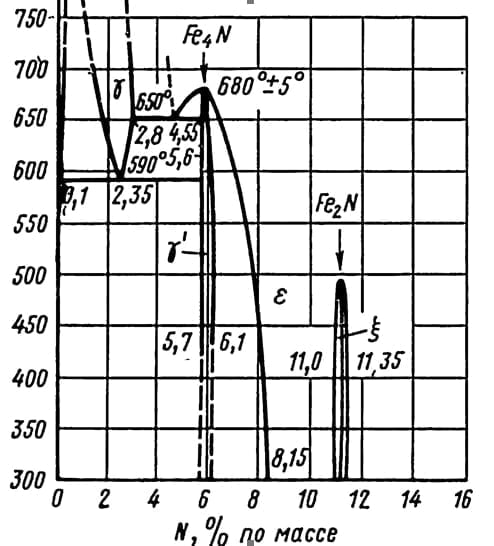
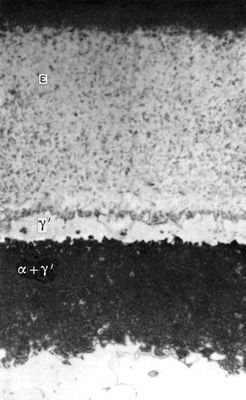
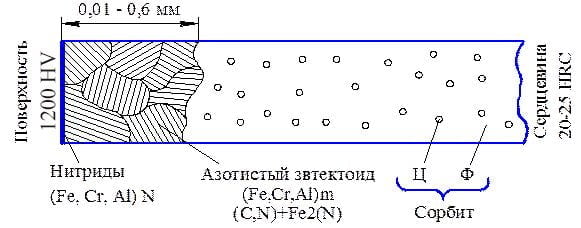
Після азотування в серцевині деталі утворюється структура сорбіту, отримана термообробкою до процесу азотування, а поверхневий шар завтовшки 0,01–0,6 мм (залежно від призначення) має мікроструктуру, зазначену на малюнку нижче.

НАШІ ТЕХНІЧНІ МОЖЛИВОСТІ ПО АЗОТУВАННЮ
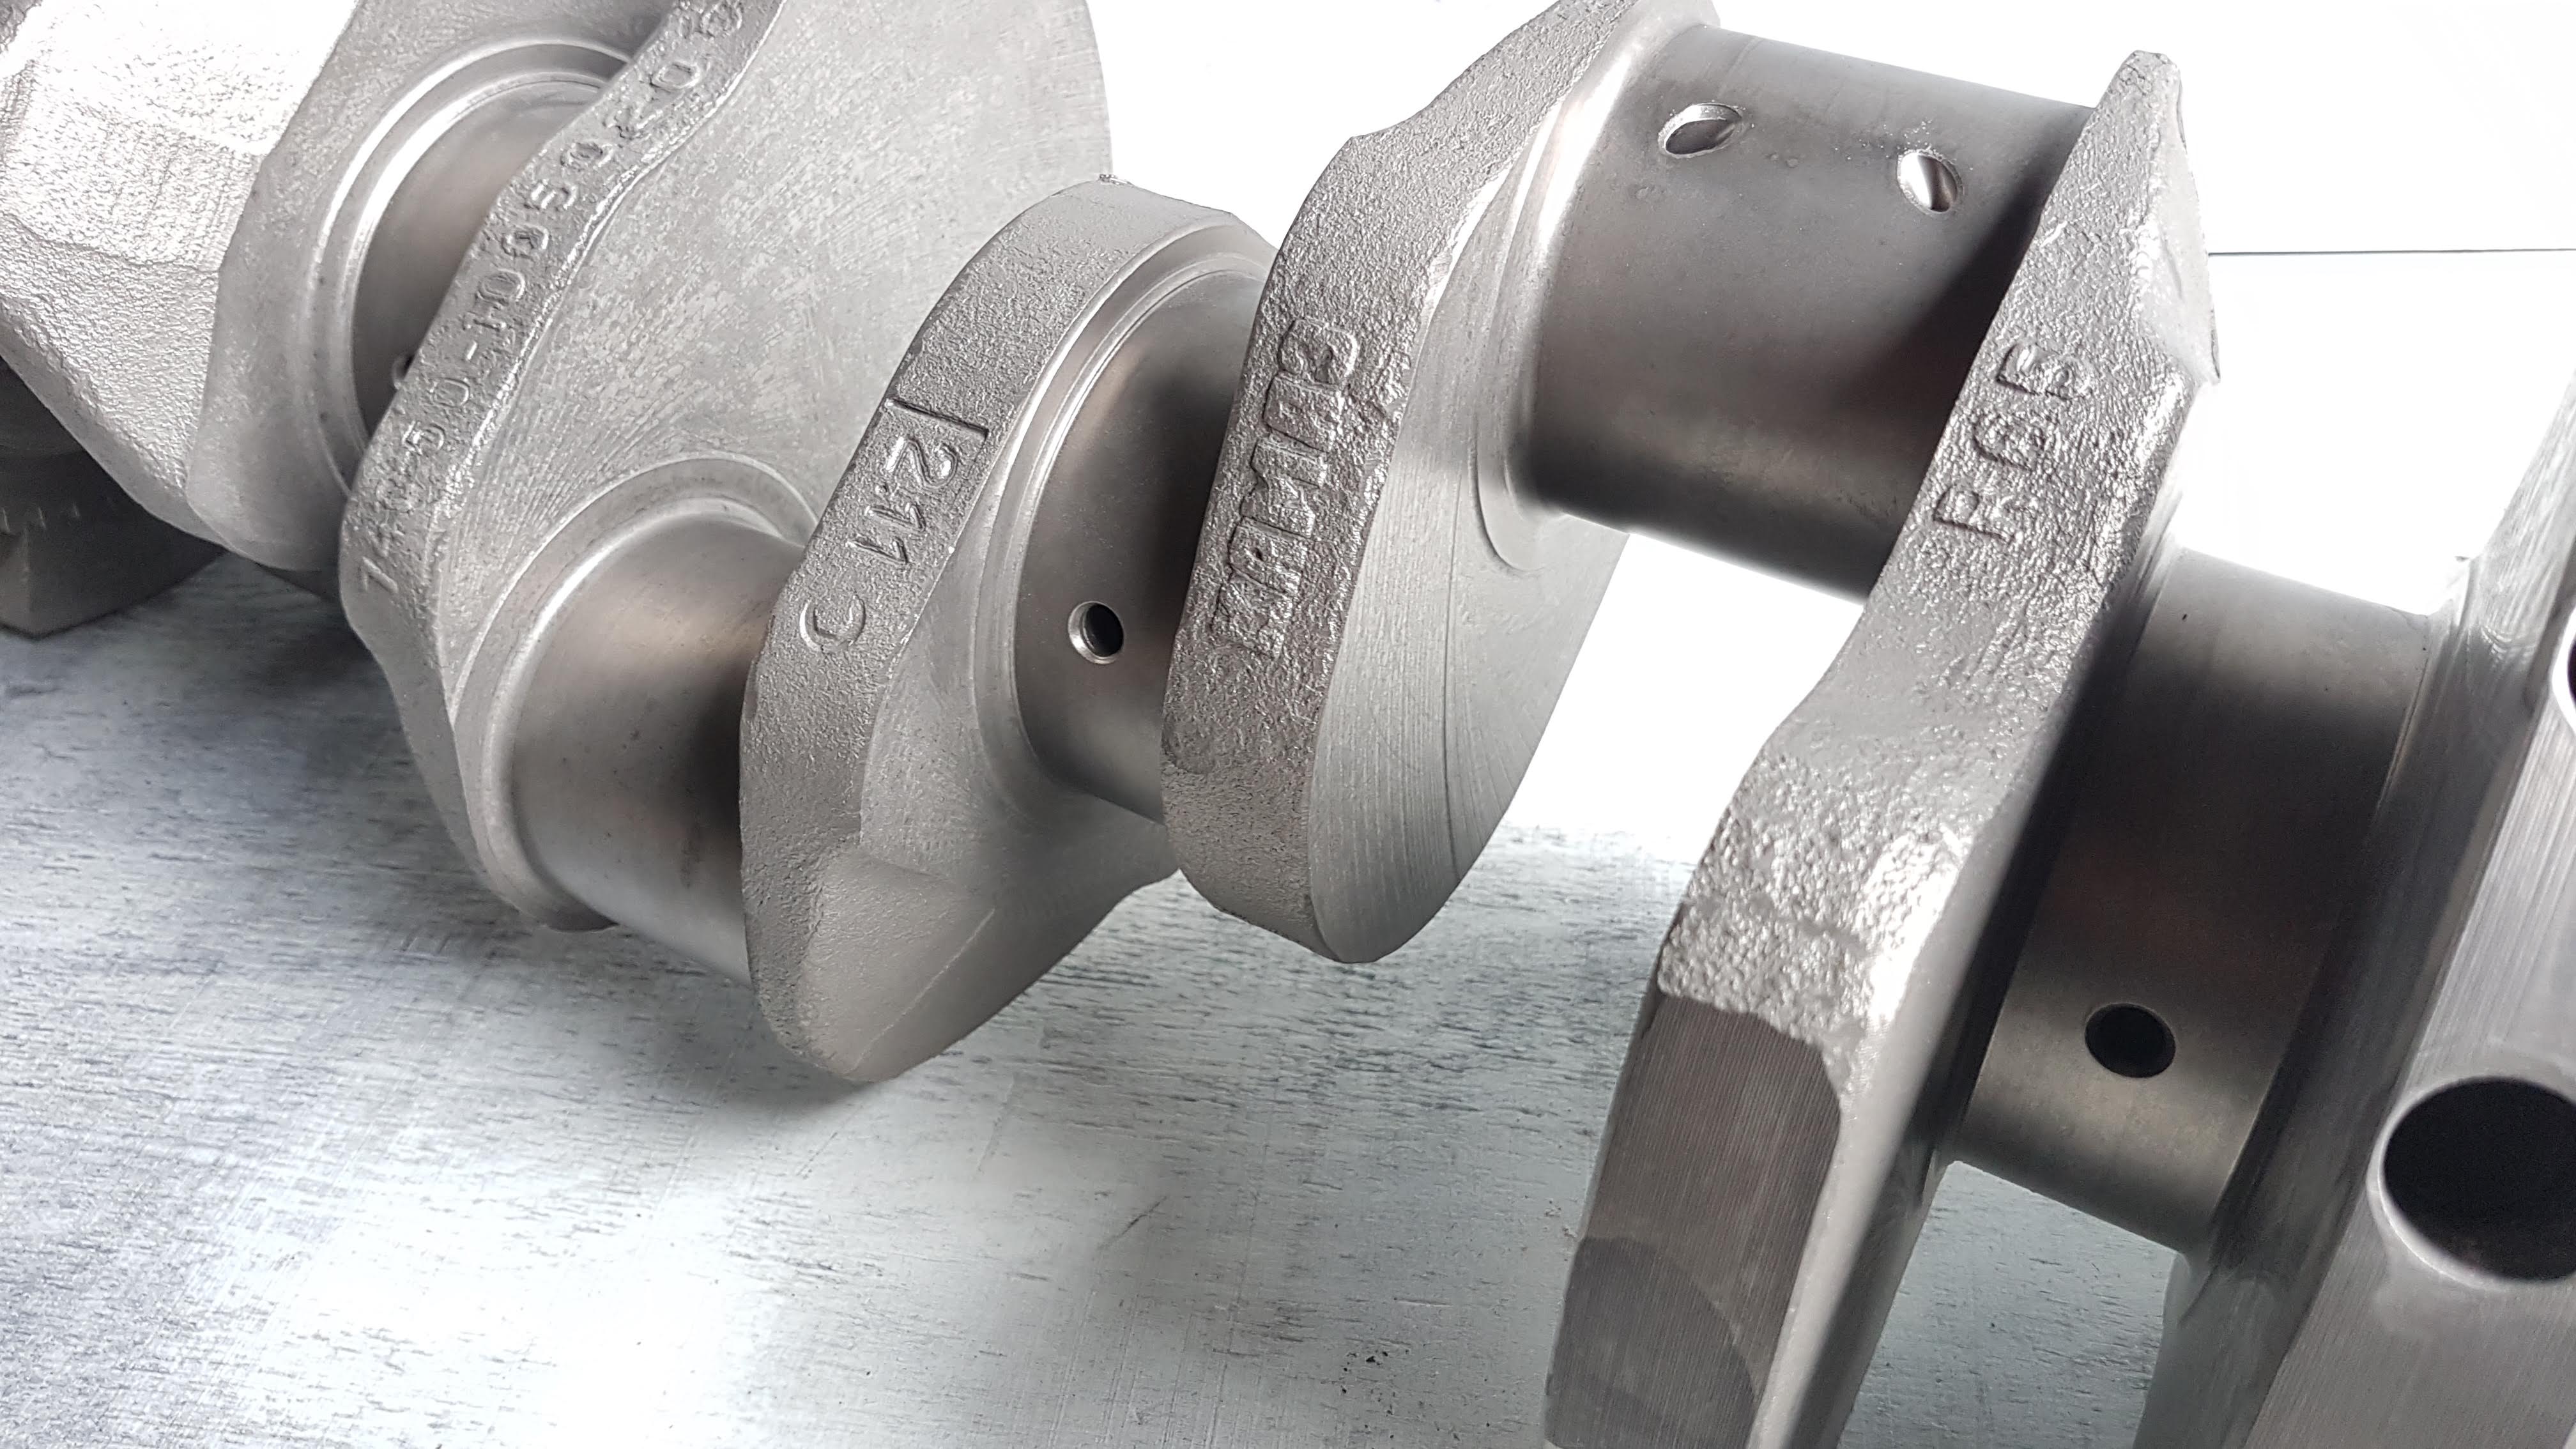
Розміри оброблюваних деталей:
- - кільця, зубчасті колеса, фланці тощо — діаметром до 900 мм;
- - вали, штоки, шпильки тощо — довжиною до 1500 мм;
- Вага оброблюваних деталей - до 100кг



Розміри оброблюваних деталей:
- - кільця, зубчасті колеса, фланці і т.п. діаметром до 900мм;
- - вали, штока, шпильки і т.п. довжиною до 1500мм,
- Вага оброблюваних деталей - до 100кг
МЕТА АЗОТУВАННЯ
Під час насичення поверхні азотом у шарі утворюються тверді нітриди заліза та легувальних елементів: хрому, молібдену, алюмінію, ванадію. У результаті азотування:
- підвищує твердість поверхні до 950–1100 HV на спеціальних сталях для азотування типу 38Х2МЮА;
- збільшує зносостійкість і опір задиранню в парах тертя;
- підвищує границю витривалості деталей, що працюють під знакозмінними навантаженнями: валів, шестерень, пружин;
- покращує корозійну стійкість в атмосфері, прісній воді та парі;
- зберігає твердість шару під час нагрівання до 500–550 °C, тоді як цементований шар починає втрачати твердість уже вище 200–225 °C.
Оскільки температура процесу не перевищує 600 °C, після азотування деталі охолоджують без ризику гартівних тріщин, а зміна розмірів залишається мінімальною.
Режими азотування для різних марок сталі
Найкраще азотуються леговані сталі з хромом, молібденом, алюмінієм і ванадієм: ці елементи утворюють тверді нітриди. Вуглецеві сталі теж азотуються, але твердість шару в них помітно нижча. Орієнтовні режими газового азотування для поширених марок:
| Марка сталі | Попередня обробка | Температура азотування, °C | Товщина шару, мм | Твердість поверхні |
|---|---|---|---|---|
| 38Х2МЮА | Поліпшення: загартування 930–950 °C в оливі, відпуск 600–680 °C | 510–560 (двоступеневий режим) | 0,3–0,6 | 950–1100 HV |
| 40Х | Поліпшення: загартування 840–860 °C, відпуск 580–620 °C | 500–520 | 0,2–0,4 | 550–650 HV |
| 40ХН2МА | Поліпшення: загартування 840–860 °C, відпуск 600–620 °C | 500–520 | 0,3–0,5 | 600–750 HV |
| 30Х3МФ | Поліпшення: загартування 880–900 °C, відпуск 600–620 °C | 500–520 | 0,3–0,5 | 800–900 HV |
| 4Х5МФС (штампова) | Загартування 1000–1020 °C, відпуск 580–600 °C | 520–540 | 0,1–0,25 | 900–1100 HV |
| Х12МФ | Загартування і високий відпуск 500–520 °C | 500–520 | 0,05–0,15 | 900–1100 HV |
| 45, 40 (вуглецеві) | Поліпшення або нормалізація | 500–520 | 0,2–0,4 | Нижча, ніж у легованих; зростає зносо- та корозійна стійкість |
| Чавун СЧ, ВЧ | Відпал для зняття напружень | 520–560 | 0,1–0,3 | За погодженням |
| Нержавіючі сталі, титанові сплави, інші матеріали | За погодженням | За погодженням | За погодженням | За погодженням |
Значення орієнтовні: підсумкова твердість і товщина азотованого шару залежать від перерізу деталі, вихідної структури та тривалості процесу. Швидкість азотування близько 0,01 мм за годину, тому шар 0,3–0,5 мм потребує кількох десятків годин витримки. Перевести твердість із HV у HRC або HB можна в конверторі твердості.
Азотування чи цементація: що обрати
| Параметр | Азотування | Цементація із загартуванням |
|---|---|---|
| Температура процесу | 500–600 °C | 900–950 °C, потім загартування |
| Товщина зміцненого шару | 0,2–0,6 мм | 0,5–2,0 мм |
| Твердість поверхні | До 950–1100 HV | 58–63 HRC (близько 650–770 HV) |
| Деформація деталей | Мінімальна, обробка після шліфування | Помітна, потрібен припуск на шліфування |
| Теплостійкість шару | До 500–550 °C | До 200–225 °C |
| Тривалість процесу | Довше: близько 0,01 мм шару за годину | Швидше за тієї самої глибини шару |
| Типові сталі | 38Х2МЮА, 40Х, 40ХН2МА, 30Х3МФ, 4Х5МФС | 20Х, 12ХН3А, 18ХГТ, 20ХН3А |
Якщо потрібен глибокий шар під ударні та високі контактні навантаження, обирають цементацію. Якщо потрібен тонкий зносостійкий шар за короткий цикл із мінімальною зміною розмірів, розгляньте карбонітрацію.
Азотування проводять в спеціальних електричних печах, з герметичним сталевим муфелем всередині, куди поміщають деталі, а потім подається аміак NH3, який під впливом температури дисоціює (розпадається) на атомарний азот і водень.
Упроваджені в поверхневий шар матеріалу атоми азоту дифундують в подальшому, як по межах зерен, так і через них.
Для процесу азотування характерні наступні стадії:
- Підведення азоту з відповідного середовища до поверхні деталі;
- Утворення межового (пограничного) шару біля поверхні деталі, де на міжфазній межі середовище – метал відбувається дисоціація азотомісткого середовища і адсорбція поверхнею атомів азоту;
- Проникання (абсорбція) атомів азоту через поверхню в матеріал деталі
- Дифузія атомів азоту в поверхневий шар деталі по межах зерен і через зерна.
Низька температура азотування не дозволяє отримати глибокого насичення поверхонь. Швидкість азотування становить приблизно 0,01 мм / год. Тому звичайна товщина азотованого шару для конструкційних сталей знаходиться в межах 0,2 – 0,5 мм, а тривалість процесу в 2-3 рази перевищує тривалість цементації.
ОСНОВНІ ЕТАПИ ВИГОТОВЛЕННЯ ДЕТАЛЕЙ, ЩО ПІДДАЮТЬСЯ АЗОТУВАННЮ
- Чорнова механічна обробка.
- Попередня термічна обробка металу (т.зв. термополіпшення), що включає в себе дві операції – загартування і відпуск (високий). Така обробка забезпечує високу в’язкість і міцність серцевини деталі. Загартування сталі здійснюється при високих температурах (850-950˚С) з подальшим охолодженням в маслі або воді. Температура відпуску – від 600 до 670˚С.
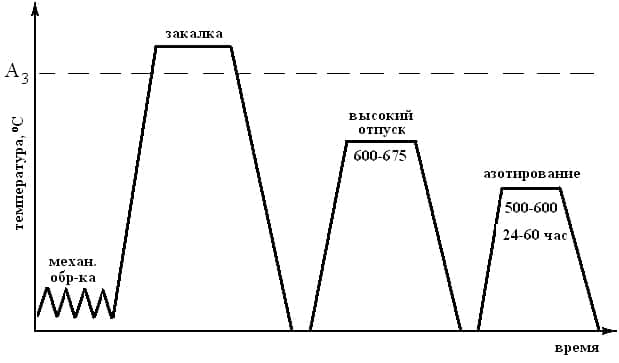
3. Остаточна механічна обробка деталі, в т.ч. шліфування металу. Ці операції потрібні для того, щоб деталь мала необхідні (фінальні) геометричні параметри.
4. Захист частин металевої поверхні, які не планується насичувати азотом. Застосовується обмазка рідким склом або покриття оловом, яке наносять шаром не більше ніж 0,015 мм за електролітичною технологією.
5. Безпосередньо насичення поверхні сталі азотом – азотування.
6. Після проведення всіх цих процедур виконується доведення, або шліфування деталей
Які деталі азотуємо
• Колінчасті та розподільні вали, вали дозаторів, шліцьові вали.
• Шпинделі верстатів, ходові гвинти, черв’ячні вали та черв’ячні пари.
• Зубчасті колеса, шестерні, зубчасті муфти, внутрішні вінці редукторів.
• Штоки гідроциліндрів, плунжери, втулки, шпильки, фланці, кільця.
• Шнеки та циліндри екструдерів і термопластавтоматів.
• Прес-форми, штампи гарячого деформування, матриці та пуансони.
Фото виконаних замовлень із замірами твердості шару дивіться в розділі приклади робіт з азотування.
Від чого залежить ціна азотування
• Марка сталі та потреба в попередньому поліпшенні (загартуванні й високому відпуску).
• Потрібна товщина азотованого шару: від неї залежить тривалість циклу в печі.
• Маса, габарити й кількість деталей, які вміщуються в одне завантаження (до 100 кг).
• Захист поверхонь, які не потрібно азотувати (обмазка рідким склом або лудіння).
• Обсяг партії та терміновість замовлення.
Точну ціну азотування металу технолог назве після перевірки креслення: надішліть його через форму на цій сторінці.Проснувшись однажды утром после беспокойного сна, Грегор Замза обнаружил, что он у себя в постели превратился в страшное насекомое.
Часті запитання про азотування
Що таке азотування сталі простими словами?
Це насичення поверхні деталі азотом у печі за 500–600 °C. На поверхні утворюється твердий зносостійкий шар, а серцевина залишається в’язкою та міцною.
Які сталі підходять для азотування?
Найкращий результат дають сталі з хромом, молібденом і алюмінієм: 38Х2МЮА, 40ХН2МА, 30Х3МФ, а також 40Х і штампові сталі 4Х5МФС, Х12МФ. Вуглецеві сталі, наприклад сталь 45, азотують для підвищення зносостійкості та корозійної стійкості, але твердість шару в них нижча.
Яка товщина азотованого шару?
Для конструкційних сталей зазвичай 0,2–0,5 мм, максимально до 0,6 мм. Для штампового та різального інструменту шар тонший: 0,05–0,25 мм.
Як вимірюють твердість після азотування?
Тонкий шар вимірюють за Віккерсом (HV) або методом мікротвердості: індентор Роквелла продавлює шар і показує занижене значення. Детальніше в рекомендаціях щодо вимірювання твердості.
Як позначити азотування на кресленні?
У технічних вимогах зазначають товщину шару та твердість, наприклад: “Азотувати h 0,3…0,5; 750…900 HV”. Поверхні, які не потрібно азотувати, позначають на кресленні окремо.
Чи можна азотувати деталь після остаточної механічної обробки?
Так, це стандартна практика. Деформації після азотування мінімальні, тому деталь обробляють у розмір, а після азотування за потреби виконують лише доведення або легке шліфування.