Азотирование стали и металла

Описание
Азотирование стали, или азотация металла, это химико-термическая обработка, при которой поверхность детали насыщается азотом. Детали выдерживают в печи в среде диссоциированного аммиака при температуре 500–600 °C. Сердцевина сохраняет структуру сорбита, полученную при предварительном улучшении, а на поверхности формируется твердый азотированный слой толщиной обычно 0,2–0,5 мм.
Главное отличие от цементации и объемной закалки: процесс идет без фазовых превращений в сердцевине, поэтому деформация и коробление деталей минимальны. Азотированию подвергают уже готовые детали после чистовой механической обработки и шлифования, практически без припуска на последующую доводку.
КАРБАЗ выполняет газовое азотирование в электрических печах с герметичным стальным муфелем. За одну загрузку обрабатываем детали общим весом до 100 кг. Технолог подбирает режим под марку стали, требуемую твердость и толщину слоя по чертежу, а твердость азотированного слоя контролируем на каждой партии.
Как мы работаем с заказом
- Вы присылаете чертеж или описание детали, марку стали, требования по твердости и толщине слоя.
- Технолог проверяет, подходит ли сталь для азотирования, и при необходимости назначает предварительное улучшение.
- Согласовываем стоимость и срок, принимаем детали через Новую Почту, Delivery или САТ.
- Выполняем азотирование и контроль твердости слоя.
- Отправляем готовые детали с документами на партию.
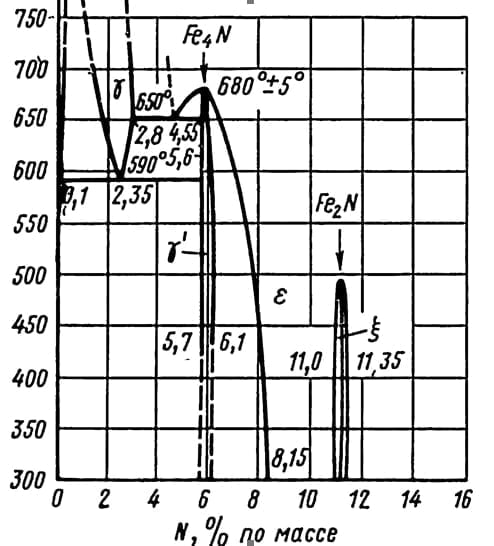
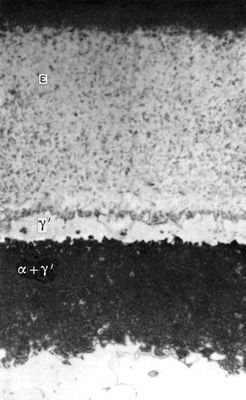
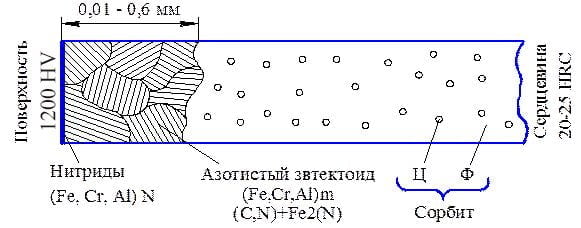
После азотирования в сердцевине детали получается структура сорбита, полученная термообработкой до процесса азотирования, а поверхностный слой толщиной 0,01-0,6 мм (в зависимости от назначения) имеет микроструктуру, указанную на рисунке ниже.
НАШИ ТЕХНИЧЕСКИЕ ВОЗМОЖНОСТИ ПО АЗОТИРОВАНИЮ
Размеры обрабатываемых деталей:
- - кольца, зубчатые колеса, фланцы и т.п. диаметром до 900мм;
- - валы, штока, шпильки и т.п. длиной до 1500мм;
- Вес обрабатываемых деталей – до 100кг



Размеры обрабатываемых деталей:
- - кольца, зубчатые колеса, фланцы и т.п. диаметром до 900мм;
- - валы, штока, шпильки и т.п. длиной до 1500мм;
- Вес обрабатываемых деталей – до 100кг
ЦЕЛЬ АЗОТИРОВАНИЯ
При насыщении поверхности азотом в слое образуются твердые нитриды железа и легирующих элементов: хрома, молибдена, алюминия, ванадия. В результате азотирование:
- повышает твердость поверхности до 950–1100 HV на специальных азотируемых сталях типа 38Х2МЮА;
- увеличивает износостойкость и сопротивление задиру в парах трения;
- повышает предел выносливости деталей, которые работают при знакопеременных нагрузках: валов, шестерен, пружин;
- улучшает коррозионную стойкость в атмосфере, пресной воде и паре;
- сохраняет твердость слоя при нагреве до 500–550 °C, тогда как цементованный слой начинает терять твердость уже выше 200–225 °C.
Поскольку температура процесса не превышает 600 °C, после азотирования детали охлаждают без риска закалочных трещин, а изменение размеров остается минимальным.
Режимы азотирования для разных марок стали
Лучше всего азотируются легированные стали с хромом, молибденом, алюминием и ванадием: эти элементы образуют твердые нитриды. Углеродистые стали тоже азотируются, но твердость слоя у них заметно ниже. Ориентировочные режимы газового азотирования для распространенных марок:
| Марка стали | Предварительная обработка | Температура азотирования, °C | Толщина слоя, мм | Твердость поверхности |
|---|---|---|---|---|
| 38Х2МЮА | Улучшение: закалка 930–950 °C в масле, отпуск 600–680 °C | 510–560 (двухступенчатый режим) | 0,3–0,6 | 950–1100 HV |
| 40Х | Улучшение: закалка 840–860 °C, отпуск 580–620 °C | 500–520 | 0,2–0,4 | 550–650 HV |
| 40ХН2МА | Улучшение: закалка 840–860 °C, отпуск 600–620 °C | 500–520 | 0,3–0,5 | 600–750 HV |
| 30Х3МФ | Улучшение: закалка 880–900 °C, отпуск 600–620 °C | 500–520 | 0,3–0,5 | 800–900 HV |
| 4Х5МФС (штамповая) | Закалка 1000–1020 °C, отпуск 580–600 °C | 520–540 | 0,1–0,25 | 900–1100 HV |
| Х12МФ | Закалка и высокий отпуск 500–520 °C | 500–520 | 0,05–0,15 | 900–1100 HV |
| 45, 40 (углеродистые) | Улучшение или нормализация | 500–520 | 0,2–0,4 | Ниже, чем у легированных; растет износо- и коррозионная стойкость |
| Чугун СЧ, ВЧ | Отжиг для снятия напряжений | 520–560 | 0,1–0,3 | По согласованию |
| Нержавеющие стали, титановые сплавы, другие материалы | По согласованию | По согласованию | По согласованию | По согласованию |
Проснувшись однажды утром после беспокойного сна, Грегор Замза обнаружил, что он у себя в
Значения ориентировочные: итоговая твердость и толщина азотированного слоя зависят от сечения детали, исходной структуры и длительности процесса. Скорость азотирования около 0,01 мм в час, поэтому слой 0,3–0,5 мм требует нескольких десятков часов выдержки. Перевести твердость из HV в HRC или HB можно в конверторе твердости.
Азотирование или цементация: что выбрать
| Параметр | Азотирование | Цементация с закалкой |
|---|---|---|
| Температура процесса | 500–600 °C | 900–950 °C, затем закалка |
| Толщина упрочненного слоя | 0,2–0,6 мм | 0,5–2,0 мм |
| Твердость поверхности | До 950–1100 HV | 58–63 HRC (около 650–770 HV) |
| Деформация деталей | Минимальная, обработка после шлифования | Заметная, нужен припуск на шлифование |
| Теплостойкость слоя | До 500–550 °C | До 200–225 °C |
| Длительность процесса | Дольше: около 0,01 мм слоя в час | Быстрее при той же глубине слоя |
| Типичные стали | 38Х2МЮА, 40Х, 40ХН2МА, 30Х3МФ, 4Х5МФС | 20Х, 12ХН3А, 18ХГТ, 20ХН3А |
Если нужен глубокий слой под ударные и высокие контактные нагрузки, выбирают цементацию. Если требуется тонкий износостойкий слой за короткий цикл с минимальным изменением размеров, рассмотрите карбонитрацию.
Азотирование проводят в специальных электрических печах, с герметичным стальным муфелем внутри, куда помещают детали, а затем подается аммиак NH3, который под воздействием температуры диссоциирует (распадается) на атомарный азот и водород.
Внедрившиеся в поверхностный слой материала атомы азота диффундируют в дальнейшем, как по границам зерен, так и через них.
Для процесса азотирования характерны следующие стадии:
- Подвод азота из соответствующей среды к поверхности детали;
- Образование пограничного слоя у поверхности детали, где на межфазной границе среда — металл происходит диссоциация азотсодержащей среды и адсорбция поверхностью атомов азота;
- Проникновение (абсорбция) атомов азота через поверхность в материал детали;
- Диффузия атомов азота в поверхностный слой детали по границам зерен и через зерна.
Низкая температура азотирования не позволяет получить глубокого насыщения поверхностей. Скорость азотирования составляет примерно 0,01 мм/ч. Поэтому обычная толщина азотированного слоя для конструкционных сталей находится в пределах 0,2 – 0,5 мм, а продолжительность процесса в 2-3 раза превышает продолжительность цементации.
ОСНОВНЫЕ ЭТАПЫ ИЗГОТОВЛЕНИЯ ДЕТАЛЕЙ, ПОДВЕРГАЕМЫХ АЗОТИРОВАНИЮ
- Черновая механическая обработка.
- Предварительная термическая обработка металла (т.н. термоулучшение), включающая в себя две операции – закалку и отпуск (высокий). Такая обработка обеспечивает высокую вязкость и прочность сердцевины детали. Закалка стали осуществляется при высоких температурах (850-950˚С) с последующим охлаждением в масле либо воде. Температура отпуска – от 600 до 670˚С.
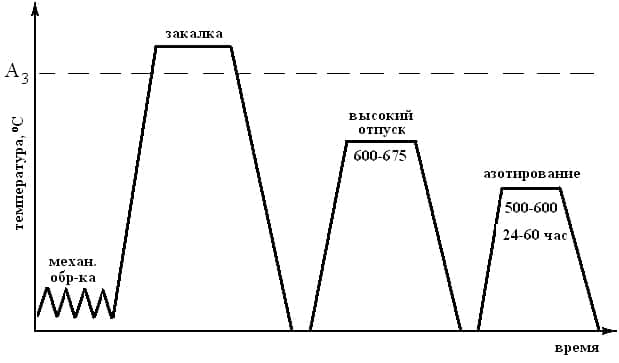
- Окончательная механическая обработка детали, в т.ч. шлифование металла. Эти операции требуются для того, чтобы деталь имела требуемые (финальные) геометрические параметры.
- Защита частей металлической поверхности, которые не планируется насыщать азотом. Применяется обмазка жидким стеклом либо покрытие оловом, которое наносится толщиной не более 0,015 миллиметра на заготовку по электролитической технологии.
- Непосредственно насыщение поверхности стали азотом — азотирование.
- После проведения всех этих процедур выполняется доводка, либо шлифовка деталей.
Какие детали азотируем
- Коленчатые и распределительные валы, валы дозаторов, шлицевые валы.
- Шпиндели станков, ходовые винты, червячные валы и червячные пары.
- Зубчатые колеса, шестерни, зубчатые муфты, внутренние венцы редукторов.
- Штоки гидроцилиндров, плунжеры, втулки, шпильки, фланцы, кольца.
- Шнеки и цилиндры экструдеров и термопластавтоматов.
- Пресс-формы, штампы горячего деформирования, матрицы и пуансоны.
Фото выполненных заказов с замерами твердости слоя смотрите в разделе примеры работ по азотированию.
От чего зависит цена азотирования
- Марка стали и необходимость предварительного улучшения (закалки и высокого отпуска).
- Требуемая толщина азотированного слоя: от нее зависит длительность цикла в печи.
- Масса, габариты и количество деталей, которые помещаются в одну загрузку (до 100 кг).
- Защита поверхностей, которые не нужно азотировать (обмазка жидким стеклом или лужение).
- Объем партии и срочность заказа.
Ориентировочную стоимость можно посчитать в калькуляторе стоимости термообработки. Точную цену азотирования металла технолог назовет после проверки чертежа: пришлите его через форму на этой странице.
Частые вопросы об азотировании
Что такое азотирование стали простыми словами?
Это насыщение поверхности детали азотом в печи при 500–600 °C. На поверхности образуется твердый износостойкий слой, а сердцевина остается вязкой и прочной.
Какие стали подходят для азотирования?
Лучший результат дают азотируемые стали с хромом, молибденом и алюминием: 38Х2МЮА, 40ХН2МА, 30Х3МФ, а также 40Х и штамповые стали 4Х5МФС, Х12МФ. Углеродистые стали, например сталь 45, азотируют для повышения износостойкости и коррозионной стойкости, но твердость слоя у них ниже.
Какая толщина азотированного слоя?
Для конструкционных сталей обычно 0,2–0,5 мм, максимально до 0,6 мм. Для штампового и режущего инструмента слой тоньше: 0,05–0,25 мм.
Как измеряют твердость после азотирования?
Тонкий слой измеряют по Виккерсу (HV) или методом микротвердости: индентор Роквелла продавливает слой и показывает заниженное значение. Подробнее в рекомендациях по измерению твердости.
Как обозначить азотирование на чертеже?
В технических требованиях указывают толщину слоя и твердость, например: «Азотировать h 0,3…0,5; 750…900 HV». Поверхности, которые азотировать не нужно, отмечают на чертеже отдельно.
Можно ли азотировать деталь после окончательной механической обработки?
Да, это стандартная практика. Деформации после азотирования минимальны, поэтому деталь обрабатывают в размер, а после азотирования при необходимости выполняют только доводку или легкую шлифовку.
Работаем с городами и областями: Киев (Киевская обл.), Винница (Винницкая обл.), Днепр (Днепропетровская обл.), Житомир (Житомирская обл.), Запорожье (Запорожская обл.), Ивано-Франковск (Ивано-Франковская обл.), Кропивницкий (Кировоградская обл.), Луцк (Волынская обл.), Львов (Львовская обл.), Николаев (Николаевская обл.), Одесса (Одесская обл.), Полтава (Полтавская обл.), Ровно (Ровенская обл.), Сумы (Сумская обл.), Тернополь (Тернопольская обл.), Ужгород (Закарпатская обл.), Харьков (Харьковская обл.), Херсон (Херсонская обл.), Хмельницкий (Хмельницкая обл.), Черкассы (Черкасская обл.), Черновцы (Черновицкая обл.), Чернигов (Черниговская обл.).