Правка та рихтування валів і штоків

КАРБАЗ надає послуги з правки валів, штоків та інших металевих деталей із викривленням осі, зокрема після термічної обробки. Виконуємо холодну правку на пресі та правку валів з підігрівом на гідравлічному пресі П6330 потужністю 100 тонн. Спосіб обробки підбираємо з урахуванням марки сталі, твердості, конструкції деталі та вимог до її геометрії.
На цьому ж пресі виконуємо пресові роботи: запресування й випресування втулок і підшипників, напресування з нагрівом, розпресування вузлів промислового обладнання та техніки. Тож до нас можна звернутися не лише тоді, коли деталь потрібно вирівняти.
Правку валів і пресові роботи виконуємо на нашій дільниці у м. Старокостянтинів (Хмельницька область). Приймаємо замовлення з Хмельницького, області та інших регіонів України; спосіб доставки деталей погоджуємо до відправлення.
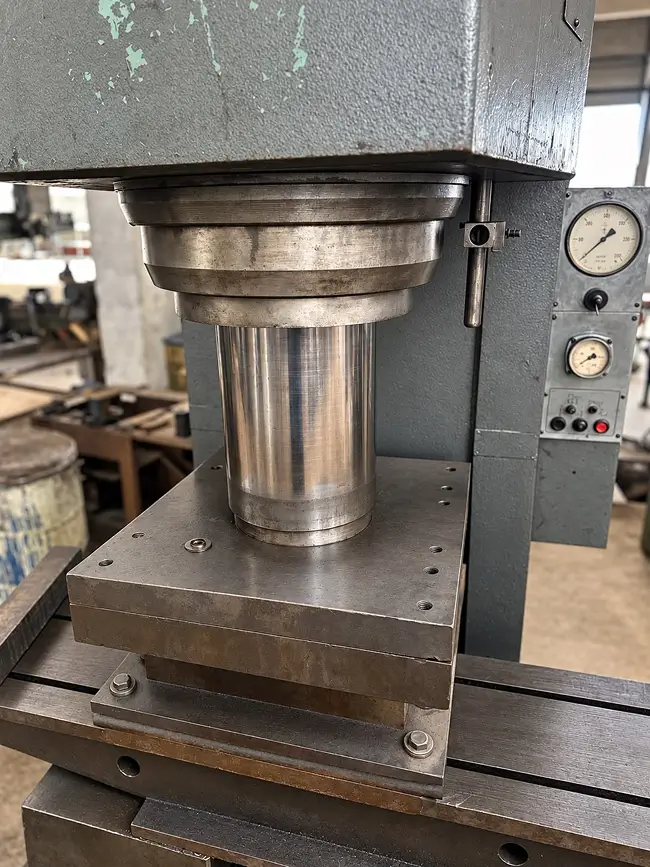
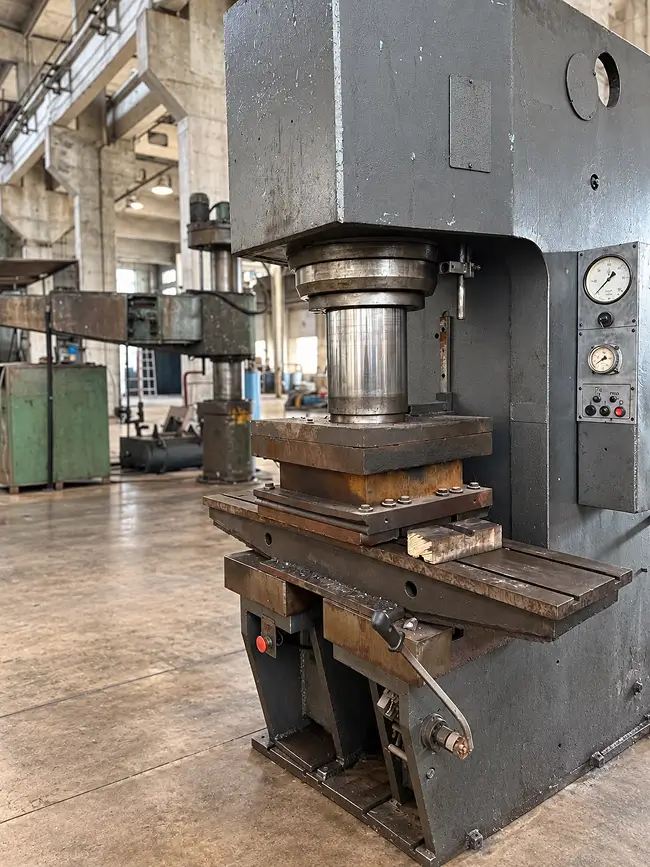
Гідравлічний прес П6330 та його робоча зона
Які деталі приймаємо на правку
Вирівнювання вала або рихтовка вала потрібні, коли деталь має залишковий вигин і треба відновити прямолінійність осі для подальшої обробки чи складання вузла. Розглядаємо замовлення на такі деталі:
- гладкі, ступінчасті, шліцьові та черв’ячні вали;
- штоки гідроциліндрів, ходові та силові гвинти;
- шпинделі токарних верстатів, вали редукторів і промислових мішалок;
- вали та ротори електродвигунів;
- труби, зокрема великого діаметра, порожнисті вали та довгомірні заготовки;
- металопрокат і зварні конструкції з деформацією після зварювання.
Окремо виконуємо рихтування шліцьових валів і рихтування ходових гвинтів: для таких деталей важливо не пошкодити шліци та різьбу в місцях контакту з опорами.
Можливість відновлення прямолінійності валів оцінюємо індивідуально. Правка усуває вигин осі, але не прибирає зношення шийок, корозійні пошкодження чи дефекти різьби: такі завдання потребують окремого рішення.
Способи правки валів
Холодну правку на пресі виконують без попереднього нагрівання: деталь встановлюють на опори й прикладають зусилля до визначених ділянок. Цей спосіб обирають, якщо стан матеріалу та характер вигину допускають механічну правку.
Гарячу правку валів, тобто правку з підігрівом, застосовують за технологічної потреби. Власні термічні печі дають змогу поєднувати роботу на пресі з погодженим температурним режимом. Так виконуємо рихтування (рихтовку) валів на гаряче, рихтування штоків з нагрівом і гарячу правку металопрокату. Температуру визначаємо для конкретної сталі з урахуванням попередньої термообробки та властивостей, які потрібно зберегти.
Для частини довгомірних деталей і зварних конструкцій підходить термопластичне рихтування металу. Ділянку деталі локально нагрівають, а під час охолодження метал стягується і вирівнює вісь. Так можна виконати правку зварних конструкцій після зварювання, коли значне зусилля преса небажане. Доцільність такого способу визначає технолог.
Правка загартованих деталей і деталей після цементації
Правка загартованих деталей потребує особливої обережності. Важлива не лише поверхнева твердість, а й стан серцевини, глибина зміцненого шару та наявність дефектів. Так само оцінюємо рихтування деталей після цементації: твердий поверхневий шар чутливий до надмірного навантаження.
Щоб усунути биття вала після термообробки і вирівняти вісь загартованого вала без тріщин, правку ведемо поступово, з контролем після кожного етапу. Підігрів не є універсальним способом для всіх загартованих деталей: допустимість нагрівання та потребу в додаткових операціях визначає технолог.
Після правки виконуємо відпуск, який знімає напруження від правки і зменшує ризик повторної деформації.
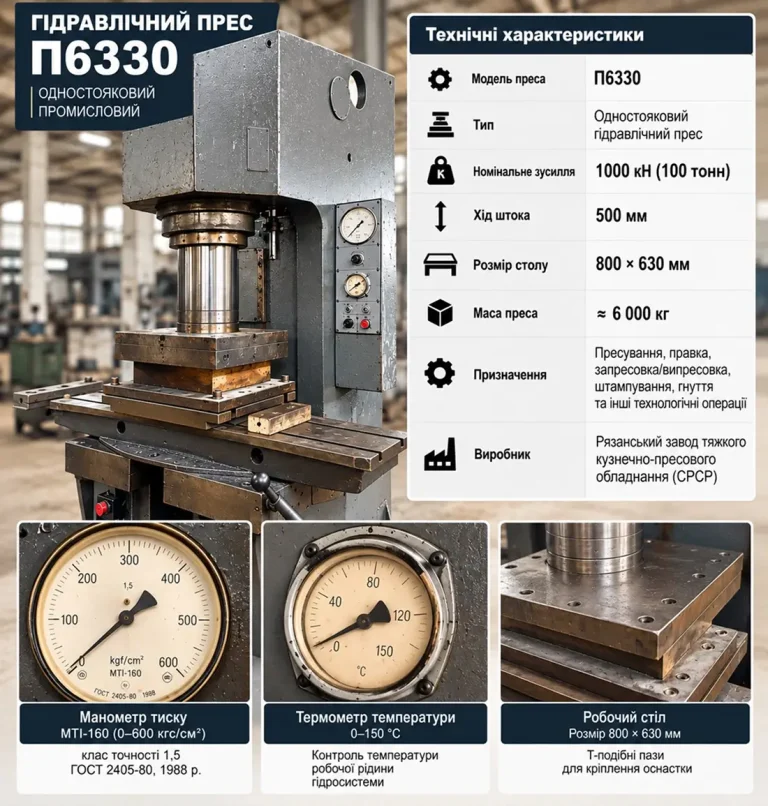
Технічна інфографіка преса П6330
Технічні можливості правки
| Параметр | Характеристика |
|---|---|
| Обладнання | Одностійковий гідравлічний прес П6330 |
| Номінальне зусилля | 1000 кН (прес класу 100 тонн) |
| Хід штока преса | До 500 мм |
| Способи правки | Холодна правка, правка з підігрівом, термопластичне рихтування |
| Пресові роботи | Запресування, напресування, випресування, розпресування, термопосадка |
| Установлення деталей | Призматичні та роликові опори; схему підбираємо під деталь |
| Контроль геометрії | Вимірювання радіального биття індикатором у центрах або на призмах |
| Діаметр, довжина та маса | Погоджуємо за кресленням або розмірами з урахуванням матеріалу, перерізу та схеми встановлення |
| Вимоги до результату | Допуск і бази вимірювання погоджуємо до початку робіт |
Номінальне зусилля преса саме по собі не визначає допустимий діаметр вала. Для суцільних і порожнистих деталей можливості обробки відрізняються; додатково враховуємо відстань між опорами, величину вигину та доступ до зони прикладання навантаження.
Виносні опори розширюють можливості роботи з довгомірними деталями. Правку труб великого діаметра та приймання габаритних виробів узгоджуємо з урахуванням їх установлення, переміщення та, за потреби, нагрівання.
Як виконуємо правку та перевіряємо результа
- Оцінка деталі. Вивчаємо креслення або ескіз, матеріал, відомості про термообробку та характер деформації. Уточнюємо призначення деталі й вимоги до відновлення прямолінійності.
- Початкові вимірювання. Визначаємо ділянки викривлення та перевіряємо биття відносно обраних баз. Погоджуємо критерії приймання результату.
- Підбір технології. Обираємо схему опор, оснастку і спосіб правки. За потреби передбачаємо підігрів та захист оброблених поверхонь у місцях контакту.
- Правка з проміжним контролем. Послідовно коригуємо геометрію та перевіряємо зміну показань після зняття навантаження.
- Підсумкова перевірка. Порівнюємо виміряне биття з погодженими вимогами. Після правки з підігрівом остаточні вимірювання проводимо, коли деталь охолоне.
Пресові роботи 100 тонн: запресування, напресування, випресування
Надаємо послуги промислового гідравлічного преса для ремонту, складання та розбирання вузлів промислового обладнання, сільськогосподарської техніки й спецтехніки. Виконуємо:
- запресування (запресовку) втулок, підшипників, пальців і сайлентблоків спецтехніки;
- запресування зубчастих коліс на вал, монтаж шківів, маховиків і напівмуфт;
- напресування (напресовку) з нагрівом і термопосадку деталей пресом;
- випресовку підшипників пресом, демонтаж шківів пресом, зняття зубчастих коліс і напівмуфт;
- випресовку заклинених і прикипілих деталей, розпресування іржавих з’єднань;
- холодне гнуття металу пресом і штампування товстостінних деталей за погодженою оснасткою.
Оснастку та напрямок прикладання зусилля підбираємо під конкретний вузол. Для іржавих і заклинених з’єднань спочатку оцінюємо стан деталей. Нагрівання застосовуємо, якщо воно допустиме для матеріалу й конструкції: власні печі дають змогу рівномірно прогріти деталь перед термопосадкою.
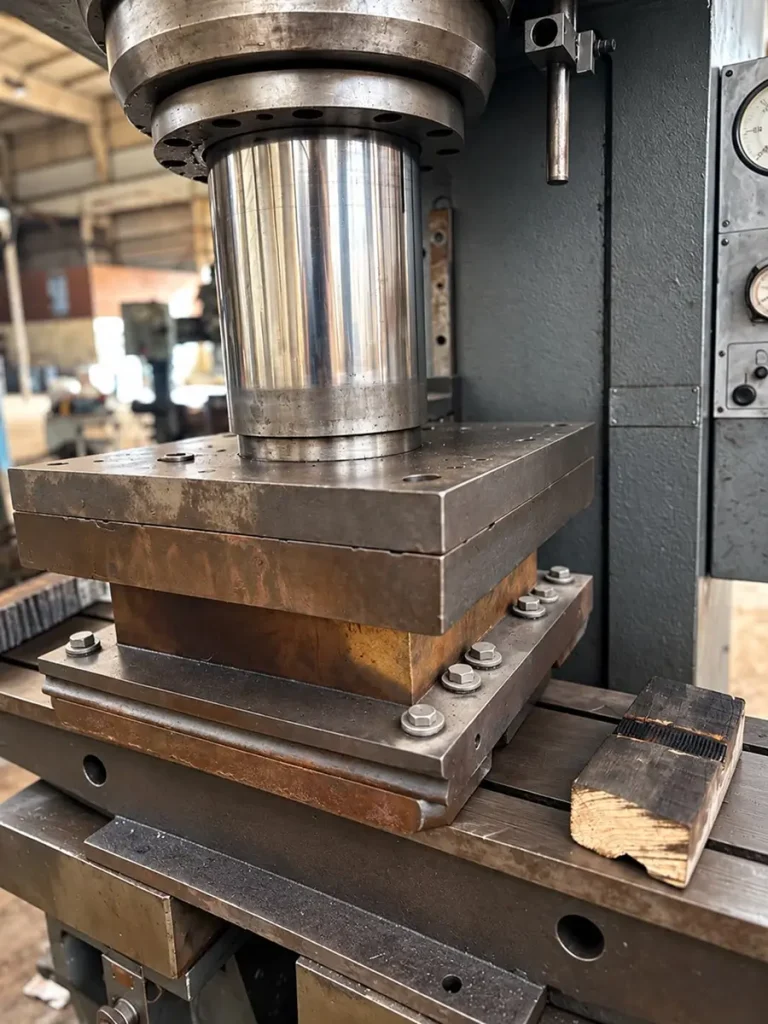
Шток і робочий стіл гідравлічного преса
Правка валів і пресові роботи у Старокостянтинові
Майданчик із пресом П6330 розташований у Старокостянтинові Хмельницької області. Тут виконуємо правку валів і штоків, рихтування валу, запресовку втулок, розпресування деталей та інші пресові роботи. Послуги гідравлічного преса у Старокостянтинові надаємо для ремонту й обслуговування обладнання та техніки.
Для замовників із Хмельницького та області це змога виконати ремонт геометрії валів і пресові роботи без відправлення деталей у віддалені регіони. Деталі можна привезти самостійно після попереднього погодження. З інших регіонів України приймаємо замовлення з доставкою перевізником або власним транспортом.
Від чого залежить ціна на правку валів
Вартість робіт розраховуємо індивідуально. На ціну правки валів впливають розміри та маса деталі, марка сталі, твердість, характер деформації, вимоги до биття, необхідність підігріву і спеціальної оснастки. Для партії деталей враховуємо кількість та повторюваність операцій. Вартість пресових робіт залежить від конструкції вузла, потрібного зусилля, оснастки та нагрівання.
Щоб отримати попередній розрахунок, надішліть креслення або ескіз із розмірами, фотографії деталі та опис завдання. Якщо марка сталі, твердість чи попередній режим обробки невідомі, повідомте про це під час звернення. Обсяг робіт і строк виконання погоджуємо після оцінки замовлення.
Як замовити правку вала або пресові роботи
Щоб замовити правку вала, штока чи пресові роботи, зверніться по зручному для вас каналу зв’язку до спеціалістів ТОВ КАРБАЗ. Ми оцінимо можливість відновлення прямолінійності деталі або виконання операції на пресі та розрахуємо вартість. Ми поєднуємо роботи на гідравлічному пресі з термічною обробкою, коли цього потребує погоджена технологія. Такий підхід дає змогу врахувати і геометрію виробу, і стан металу.
Разом із кресленням зазначте кількість деталей, потрібний допуск на биття та бажаний строк виконання. До відправлення узгодьте з нами адресу приймання у Старокостянтинові, пакування та перевезення. Надішліть креслення або ескіз для розрахунку вартості.
Телефони: +38 (066) 322-09-18, +38 (096) 596-50-34
Електронна пошта: karbaz@ukr.net
Часті питання про правку валів
Чи можна правити вал після загартування або цементації?
Можливість правки залежить від марки сталі, твердості, глибини зміцненого шару, конструкції та ступеня деформації. Для оцінки надішліть креслення і наявні відомості про термообробку. Сам факт загартування не дає підстав гарантувати або виключати можливість відновлення прямолінійності.
Як вирівняти загартований вал без тріщин?
Загартований вал правлять поступово, невеликими зусиллями та з контролем биття після кожного етапу. Залежно від сталі застосовують підігрів у допустимому діапазоні температур, а після правки за потреби виконують відпуск для зняття напружень. Конкретну технологію визначаємо після оцінки креслення та відомостей про термообробку.
Чи потрібен підігрів для кожної деталі?
Ні. Холодну правку або правку з підігрівом обирають залежно від стану матеріалу й поставленого завдання. Для термічно оброблених деталей додатково оцінюють, як нагрівання вплине на їхні властивості.
Якого радіального биття можна досягти?
Допустиме биття погоджуємо за кресленням або технічними вимогами до конкретної деталі. Можливість досягти заданого значення оцінюємо до початку робіт. Універсального допуску для всіх валів і штоків немає.
Чи можна звернутися без креслення?
Для попередньої оцінки надішліть фото та ескіз із діаметрами й довжиною, опишіть призначення деталі та деформацію. До початку робіт потрібно погодити вимоги до результату; для складних деталей може знадобитися додаткова технічна інформація.
Чи можлива правка штока гідроциліндра з покриттям?
Можливість правки такого штока розглядаємо індивідуально. Повідомте тип покриття та додайте фотографії його стану. Правка осі не усуває пошкодження хромованої поверхні, подряпини або корозію.
Чи виконуєте ви пресові роботи без правки?
Так. Гідравлічний прес використовуємо для запресування та випресування втулок, підшипників і сайлентблоків, монтажу й демонтажу шківів і зубчастих коліс, розпресування іржавих з’єднань та інших операцій. Для оцінки надішліть фото вузла й опис завдання.
Чи можна відправити деталь з іншого міста?
Так, приймаємо замовлення з різних регіонів України. Перед відправленням потрібно погодити можливість обробки, адресу приймання та спосіб доставки. Для важких і довгомірних деталей умови перевезення узгоджуємо окремо.
Працюємо з містами та областями: Київ (Київська обл.), Вінниця (Вінницька обл.), Дніпро (Дніпропетровська обл.), Житомир (Житомирська обл.), Запоріжжя (Запорізька обл.), Івано-Франківськ (Івано-Франківська обл.), Кропивницький (Кіровоградська обл.), Луцьк (Волинська обл.), Львів (Львівська обл.), Миколаїв (Миколаївська обл.), Одеса (Одеська обл.), Полтава (Полтавська обл.), Рівне (Рівненська обл.), Суми (Сумська обл.), Тернопіль (Тернопільська обл.), Ужгород (Закарпатська обл.), Харків (Харківська обл.), Херсон (Херсонська обл.), Хмельницький (Хмельницька обл.), Черкаси (Черкаська обл.), Чернівці (Чернівецька обл.), Чернігів (Чернігівська обл.).