Правка и рихтовка валов и штоков

КАРБАЗ оказывает услуги правки валов, штоков и других металлических деталей с искривлением оси, в том числе после термической обработки. Выполняем холодную правку на прессе и правку валов с подогревом на гидравлическом прессе П6330 класса 100 тонн. Способ обработки выбираем с учётом марки стали, твёрдости, конструкции детали и требований к её геометрии.
На этом же прессе выполняем прессовые работы: запрессовку и выпрессовку втулок и подшипников, напрессовку с нагревом, распрессовку узлов промышленного оборудования и техники. Поэтому к нам можно обратиться не только тогда, когда деталь нужно выровнять.
Правку валов и прессовые работы выполняем на нашем участке в г. Староконстантинов (Хмельницкая область). Принимаем заказы из Хмельницкого, области и других регионов Украины; способ доставки деталей согласовываем до отправки.
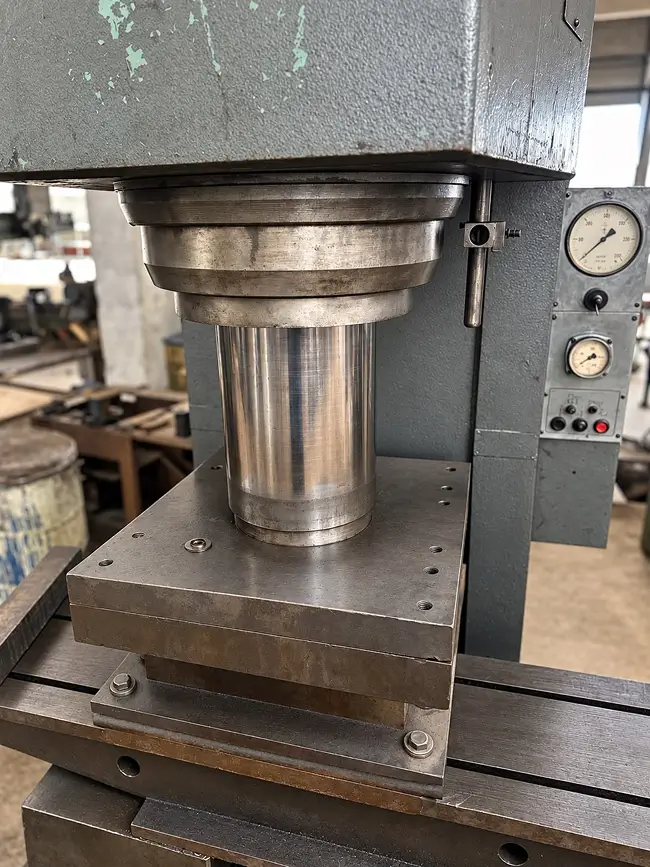
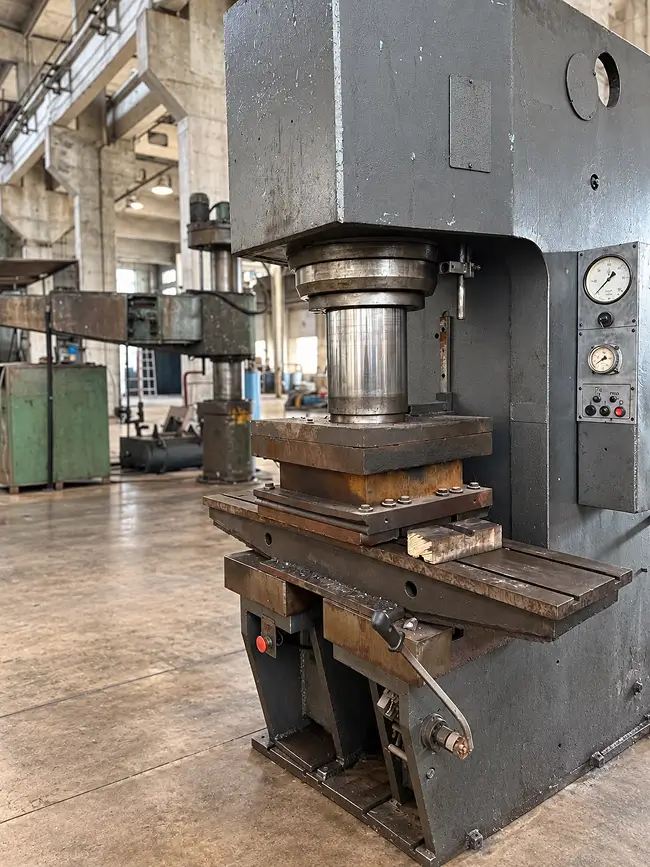
Гидравлический пресс П6330 и его рабочая зона
Какие детали принимаем на правку
Выравнивание вала или рихтовка вала требуются, когда деталь имеет остаточный изгиб и нужно восстановить прямолинейность оси для дальнейшей обработки или сборки узла. Рассматриваем заказы на следующие детали:
- гладкие, ступенчатые, шлицевые и червячные валы;
- штоки гидроцилиндров, ходовые и силовые винты;
- шпиндели токарных станков, валы редукторов и промышленных мешалок;
- валы и роторы электродвигателей;
- трубы, в том числе большого диаметра, полые валы и длинномерные заготовки;
- металлопрокат и сварные конструкции с деформацией после сварки.
Отдельно выполняем рихтовку шлицевых валов и рихтовку ходовых винтов: для таких деталей важно не повредить шлицы и резьбу в местах контакта с опорами.
Возможность восстановления прямолинейности валов оцениваем индивидуально. Правка устраняет изгиб оси, но не износ шеек, коррозионные повреждения или дефекты резьбы: для этих задач требуется отдельное решение.
Способы правки валов
Холодная правка на прессах выполняется без предварительного нагрева: деталь устанавливают на опоры и прикладывают усилие к определённым участкам. Этот способ выбирают, если состояние материала и характер изгиба допускают механическую правку.
Горячую правку валов, то есть правку с подогревом, применяют при технологической необходимости. Собственные термические печи позволяют сочетать работу на прессе с согласованным температурным режимом. Так выполняем рихтовку валов на горячую, рихтовку штоков с нагревом и горячую правку металлопроката. Температуру определяем для конкретной стали с учётом предыдущей термообработки и свойств, которые необходимо сохранить.
Для части длинномерных деталей и сварных конструкций подходит термопластическая рихтовка металла. Участок детали локально нагревают, а при остывании металл стягивается и выравнивает ось. Так можно выполнить правку сварных конструкций после сварки, когда большое усилие пресса нежелательно. Целесообразность такого способа определяет технолог.
Правка закалённых деталей и деталей после цементации
Правка закалённых деталей требует особой осторожности. Важна не только поверхностная твёрдость, но и состояние сердцевины, глубина упрочнённого слоя и наличие дефектов. Так же оцениваем рихтовку деталей после цементации: твёрдый поверхностный слой чувствителен к чрезмерной нагрузке.
Чтобы устранить биение вала после термообработки и выровнять ось закалённого вала без трещин, правку ведём постепенно, с контролем после каждого этапа. Подогрев не является универсальным решением для всех закалённых деталей: допустимость нагрева и необходимость дополнительных операций определяет технолог.
После правки выполняем отпуск, который снимает напряжения от правки и уменьшает риск повторной деформации.
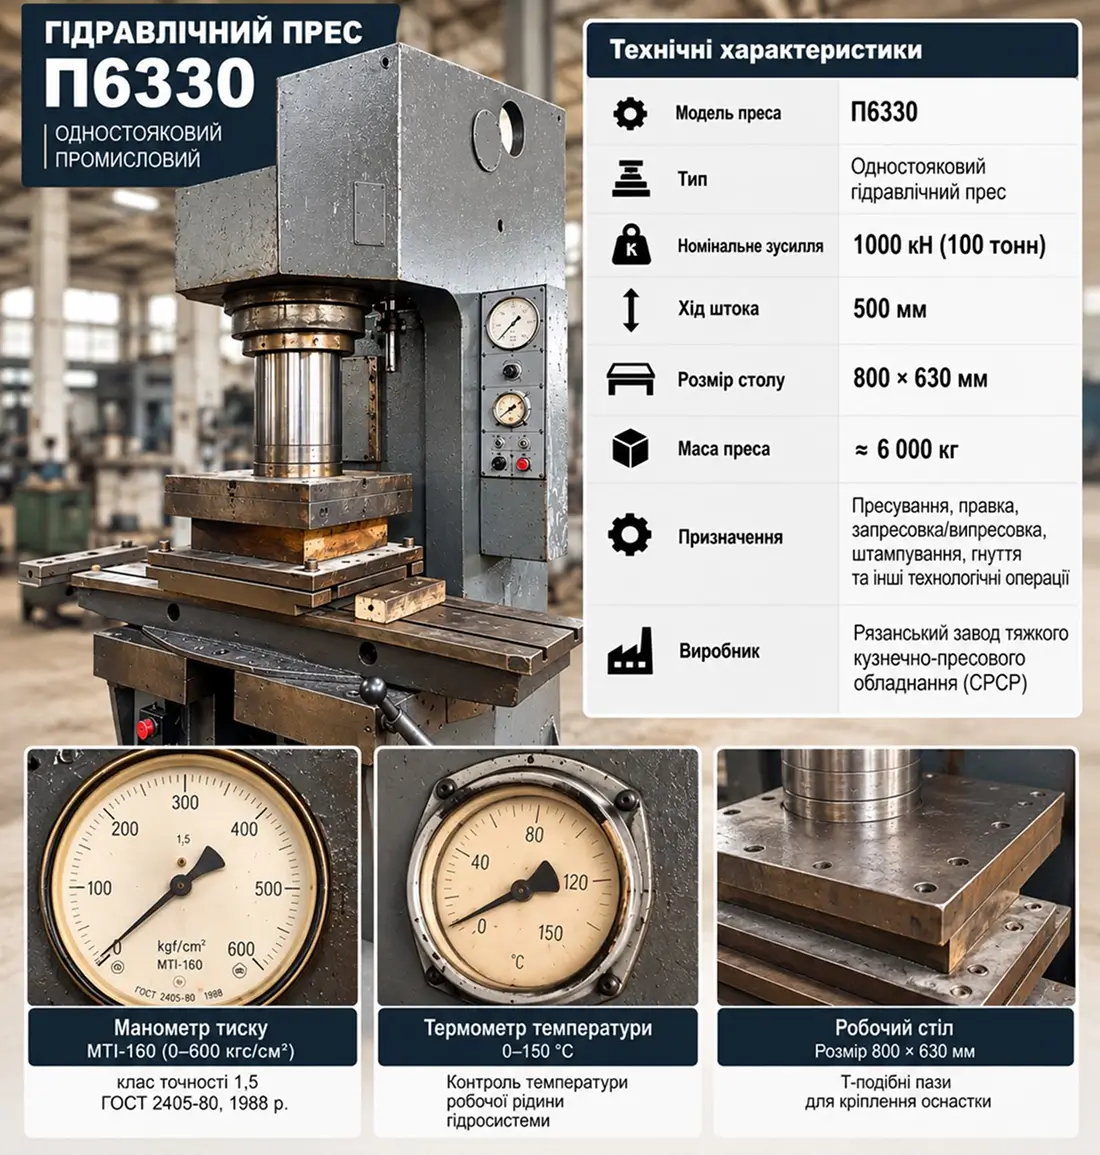
Техническая инфографика пресса П6330
Технические возможности правки
| Параметр | Характеристика |
|---|---|
| Оборудование | Одностоечный гидравлический пресс П6330 |
| Номинальное усилие | 1000 кН (пресс класса 100 тонн) |
| Ход штока пресса | До 500 мм |
| Способы правки | Холодная правка, правка с подогревом, термопластическая рихтовка |
| Прессовые работы | Запрессовка, напрессовка, выпрессовка, распрессовка, термопосадка |
| Установка деталей | Призматические и роликовые опоры; схему подбираем под деталь |
| Контроль геометрии | Измерение радиального биения индикатором в центрах или на призмах |
| Диаметр, длина и масса | Согласовываем по чертежу или размерам с учётом материала, сечения и схемы установки |
| Требования к результату | Допуск и базы измерения согласовываем до начала работ |
Выносные опоры расширяют возможности работы с длинномерными деталями. Правку труб большого диаметра и приём габаритных изделий согласовываем с учётом их установки, перемещения и, при необходимости, нагрева.
Как выполняем правку и проверяем результат
- Оценка детали. Изучаем чертёж или эскиз, материал, сведения о термообработке и характер деформации. Уточняем назначение детали и требования к восстановлению прямолинейности.
- Первоначальные измерения. Определяем участки искривления и проверяем биение относительно выбранных баз. Согласовываем критерии приёмки результата.
- Выбор технологии. Подбираем схему опор, оснастку и способ правки. При необходимости предусматриваем подогрев и защиту обработанных поверхностей в местах контакта.
- Правка с промежуточным контролем. Последовательно корректируем геометрию и проверяем изменение показаний после снятия нагрузки.
- Итоговая проверка. Сравниваем измеренное биение с согласованными требованиями. После правки с подогревом окончательные измерения проводим после остывания детали.
Правка и балансировка решают разные задачи. Устранение изгиба не заменяет проверку дисбаланса ротора или вала, если она предусмотрена технологией ремонта или сборки. Это касается, в частности, выравнивания роторов электродвигателей: после правки ротор может потребовать балансировки.
Прессовые работы 100 тонн: запрессовка, напрессовка, выпрессовка
Оказываем услуги промышленного гидравлического пресса для ремонта, сборки и разборки узлов промышленного оборудования, сельскохозяйственной техники и спецтехники. Выполняем:
- запрессовку втулок, подшипников, пальцев и сайлентблоков спецтехники;
- запрессовку зубчатых колёс на вал, монтаж шкивов, маховиков и полумуфт;
- напрессовку с нагревом и термопосадку деталей прессом;
- выпрессовку подшипников прессом, демонтаж шкивов прессом, снятие зубчатых колёс и полумуфт;
- выпрессовку закисших и заклинивших деталей, распрессовку ржавых соединений;
- холодную гибку металла прессом и штамповку толстостенных деталей по согласованной оснастке.
Оснастку и направление приложения усилия подбираем под конкретный узел. Для ржавых и заклинивших соединений сначала оцениваем состояние деталей. Нагрев применяем, если он допустим для материала и конструкции: собственные печи позволяют равномерно прогреть деталь перед термопосадкой.
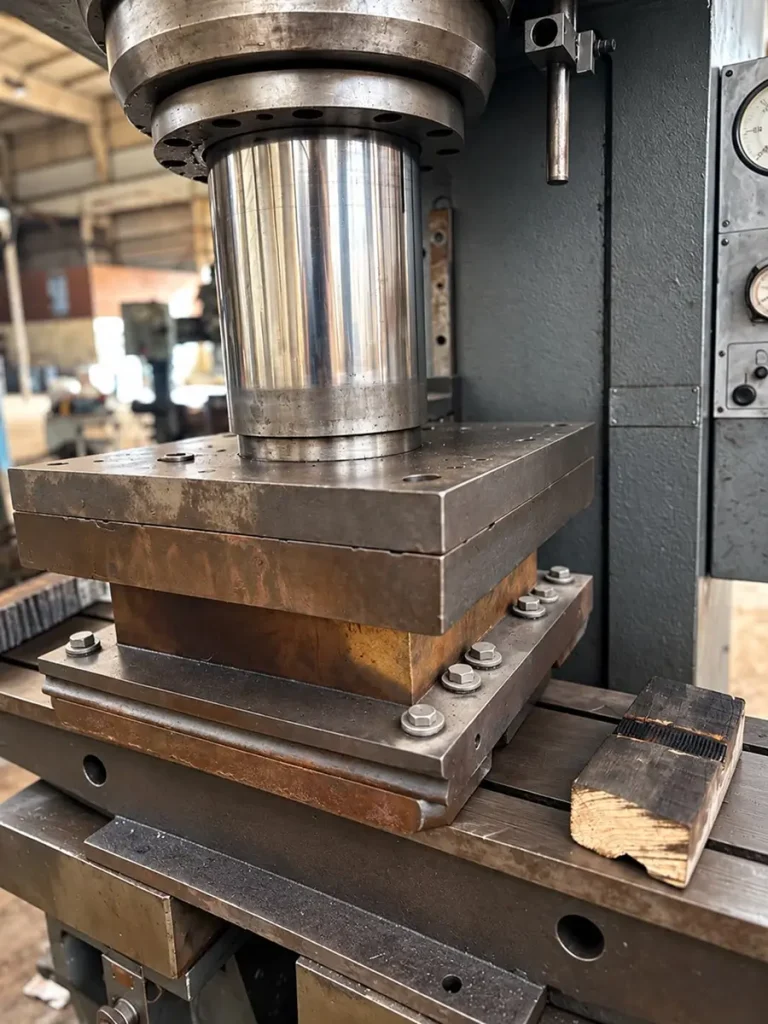
Шток и рабочий стол гидравлического пресса
Правка валов и прессовые работы в Староконстантинове
Площадка с прессом П6330 находится в Староконстантинове Хмельницкой области. Здесь выполняем правку валов и штоков, рихтовку вала, запрессовку втулок, распрессовку деталей и другие прессовые работы. Услуги гидравлического пресса в Староконстантинове оказываем для ремонта и обслуживания оборудования и техники.
Для заказчиков из Хмельницкого и области это возможность выполнить ремонт геометрии валов и прессовые работы без отправки деталей в отдалённые регионы. Детали можно привезти самостоятельно после предварительного согласования. Из других регионов Украины принимаем заказы с доставкой перевозчиком или собственным транспортом.
Правка валов: цена и от чего она зависит
Стоимость рассчитываем индивидуально. Цена правки валов зависит от размеров и массы детали, марки стали, твёрдости, характера деформации, требований к биению, необходимости подогрева и специальной оснастки. Для партии деталей учитываем количество и повторяемость операций. Стоимость прессовых работ зависит от конструкции узла, требуемого усилия, оснастки и нагрева.
Для предварительного расчёта отправьте чертёж или эскиз с размерами, фотографии детали и описание задачи. Если марка стали, твёрдость или предыдущий режим обработки неизвестны, сообщите об этом при обращении. Объём работ и срок выполнения согласовываем после оценки заказа.
Как заказать правку вала или прессовые работы
Чтобы заказать правку вала, штока или прессовые работы, свяжитесь удобным для вас способом со специалистами ООО КАРБАЗ. Мы оценим возможность восстановления прямолинейности детали или выполнения операции на прессе и рассчитаем стоимость. Мы сочетаем работы на гидравлическом прессе с термической обработкой, когда этого требует согласованная технология. Такой подход позволяет учитывать и геометрию изделия, и состояние металла.
Вместе с чертежом укажите количество деталей, требуемый допуск на биение и желаемый срок выполнения. До отправки согласуйте с нами адрес приёма в Староконстантинове, упаковку и перевозку. Отправьте чертёж или эскиз для расчёта стоимости.
Телефоны: +38 (066) 322-09-18, +38 (096) 596-50-34
Электронная почта: karbaz@ukr.net
Частые вопросы о правке валов
Возможна ли правка вала после закалки или цементации?
Возможность правки зависит от марки стали, твёрдости, глубины упрочнённого слоя, конструкции и степени деформации. Для оценки отправьте чертёж и имеющиеся сведения о термообработке. Сам факт закалки не позволяет гарантировать или исключать возможность восстановления прямолинейности.
Как выровнять закалённый вал без трещин?
Закалённый вал правят постепенно, небольшими усилиями и с контролем биения после каждого этапа. В зависимости от стали применяют подогрев в допустимом диапазоне температур, а после правки при необходимости выполняют отпуск для снятия напряжений. Конкретную технологию определяем после оценки чертежа и сведений о термообработке.
Нужен ли подогрев для каждой детали?
Нет. Холодную правку или правку с подогревом выбирают в зависимости от состояния материала и поставленной задачи. Для термически обработанных деталей дополнительно оценивают влияние нагрева на их свойства.
Какого радиального биения можно достичь?
Допустимое биение согласовываем по чертежу или техническим требованиям к конкретной детали. Возможность достижения заданного значения оцениваем до начала работ. Универсального допуска для всех валов и штоков нет.
Можно ли обратиться без чертежа?
Для предварительной оценки отправьте фото и эскиз с диаметрами и длиной, опишите назначение детали и деформацию. До начала работ необходимо согласовать требования к результату; для сложных деталей может потребоваться дополнительная техническая информация.
Возможна ли правка штока гидроцилиндра с покрытием?
Возможность правки такого штока рассматриваем индивидуально. Укажите тип покрытия и приложите фотографии его состояния. Правка оси не устраняет повреждения хромированной поверхности, царапины или коррозию.
Выполняете ли вы прессовые работы без правки?
Да. Гидравлический пресс используем для запрессовки и выпрессовки втулок, подшипников и сайлентблоков, монтажа и демонтажа шкивов и зубчатых колёс, распрессовки ржавых соединений и других операций. Для оценки отправьте фото узла и описание задачи.
Можно ли отправить деталь из другого города?
Да, принимаем заказы из разных регионов Украины. Перед отправкой необходимо согласовать возможность обработки, адрес приёма и способ доставки. Для тяжёлых и длинномерных деталей условия перевозки обсуждаем отдельно.
Работаем с городами и областями: Киев (Киевская обл.), Винница (Винницкая обл.), Днепр (Днепропетровская обл.), Житомир (Житомирская обл.), Запорожье (Запорожская обл.), Ивано-Франковск (Ивано-Франковская обл.), Кропивницкий (Кировоградская обл.), Луцк (Волынская обл.), Львов (Львовская обл.), Николаев (Николаевская обл.), Одесса (Одесская обл.), Полтава (Полтавская обл.), Ровно (Ровенская обл.), Сумы (Сумская обл.), Тернополь (Тернопольская обл.), Ужгород (Закарпатская обл.), Харьков (Харьковская обл.), Херсон (Херсонская обл.), Хмельницкий (Хмельницкая обл.), Черкассы (Черкасская обл.), Черновцы (Черновицкая обл.), Чернигов (Черниговская обл.).