Rozumiemy, że zaspokojenie potrzeb Klientów i zdobycie reputacji niezawodnego partnera wymaga między innymi utrzymania wysokiego poziomu jakości świadczonych usług. Nasze przedsiębiorstwo, spółka „KARBAZ”, specjalizuje się w świadczeniu usług obróbki cieplnej i cieplno-chemicznej. Na obecnym etapie wybraliśmy tak wąską specjalizację właśnie po to, aby oferować naszym klientom usługi, na których doskonale się znamy, w których mamy wieloletnie doświadczenie oraz odpowiednie zaplecze urządzeń i środków kontroli. Nasi specjaliści posiadają niezbędne kwalifikacje w zakresie metaloznawstwa oraz obróbki cieplnej i cieplno-chemicznej metali, co potwierdzają dyplomy, certyfikaty i świadectwa kwalifikacji.
Jakie rodzaje obróbki wykonujemy
Obecnie wykonujemy praktycznie pełen zakres obróbki cieplnej stali i stopów metali nieżelaznych, a także główne rodzaje obróbki cieplno-chemicznej:
Obróbka cieplna
- Wyżarzanie: zupełne, niezupełne, rekrystalizujące, ujednorodniające
- Normalizowanie
- Austenityzacja
- Hartowanie: w jednym ośrodku, z podchładzaniem, stopniowe, z nagrzewaniem w kąpielach solnych, z nagrzewaniem w powłokach ochronnych
- Hartowanie indukcyjne (hartowanie w.cz.)
- Odpuszczanie: wysokie, średnie, niskie, stabilizujące
- Utwardzanie wydzieleniowe
Obróbka cieplno-chemiczna
Wdrażamy nowe procesy
- Borowanie
- Krzemowanie
- Chromowanie dyfuzyjne
- Aluminiowanie
- Inne procesy dyfuzyjnej metalizacji powierzchni
Czernienie (oksydowanie)
Zajmujemy się również czernieniem wyrobów stalowych w stopionych solach i roztworach soli (oksydowanie chemiczne).
Główne etapy kontroli jakości w przedsiębiorstwie
Aby zapewnić wysoką jakość usług obróbki cieplnej i cieplno-chemicznej, w przedsiębiorstwie opracowano niezbędne instrukcje technologiczne, zgodnie z którymi prowadzi się kontrolę w następujących obszarach:
Kontrola dokładności stosowanych urządzeń
Wszystkie urządzenia piecowe stosowane do obróbki cieplnej i cieplno-chemicznej przechodzą okresową atestację, której wyniki decydują o ich przydatności do eksploatacji oraz o konieczności regulacji lub naprawy. Przyrządy do kontroli i regulacji temperatury, a także przetworniki termoelektryczne (termopary) zainstalowane na piecach i piecach wannowych, przechodzą okresowe wzorcowanie w centrum normalizacji i metrologii zgodnie z normami i standardami dla każdego rodzaju przyrządów. Okresową kontrolę poprawności wskazań stacjonarnych przetworników termoelektrycznych (termopar) pieców prowadzi się za pomocą przenośnych przyrządów kontrolnych (pirometrów) i termopar. Temperaturę ośrodków hartowniczych kontroluje się specjalnymi termometrami, a ich gęstość — areometrem.
Kontrola jakości stosowanych materiałów
Podczas obróbki cieplnej i cieplno-chemicznej używamy wielu różnych materiałów eksploatacyjnych. W tym celu kupujemy i stosujemy certyfikowane materiały zgodne z normami i standardami Ukrainy. Do hartowania stali i stopów stosuje się oleje hartownicze i inne, bardziej zaawansowane technologicznie ciecze. Do syntezy soli roboczych przy azotonawęglaniu wykorzystuje się wysokiej jakości komponenty wiodących światowych producentów, posiadające certyfikaty zgodności z normami. Wszystkie materiały i komponenty stosowane w produkcji mają certyfikaty jakości i spełniają obowiązujące wymagania.
Kontrola składu ośrodków roboczych przy obróbce cieplno-chemicznej
Skład kąpieli (stopionych soli) kontroluje się w trakcie pracy co najmniej raz na zmianę, co jest niezbędne do stałego sprawdzania zdolności nasycającej kąpieli. W tym celu nasze przedsiębiorstwo dysponuje niezbędnym wyposażeniem laboratoryjnym i odczynnikami do ekspresowej analizy składu kąpieli.
Kontrola wyrobów przed obróbką i po niej
Kontrola wejściowa jest prowadzona dla każdej partii części przyjmowanej do obróbki cieplnej, cieplno-chemicznej lub czernienia. Obejmuje ona oględziny części, pomiary twardości i wymiarów oraz weryfikację składu chemicznego materiału. Każda partia części jest przygotowywana przed właściwą obróbką. Staranne mycie i oczyszczenie części przy obróbce cieplno-chemicznej (azotowaniu, nawęglaniu) jest gwarancją uzyskania wysokiej jakości warstw utwardzonych. W zależności od gatunku materiału i kształtu części dobiera się indywidualny schemat i parametry temperaturowe obróbki.
Ostatnim etapem kontroli jakości wykonanej obróbki jest pomiar twardości i głębokości warstwy utwardzonej. Na tym etapie przedsiębiorstwo dysponuje całym niezbędnym, atestowanym wyposażeniem:


Twardościomierz Vickersa TP
Umożliwia pomiar twardości metali żelaznych i nieżelaznych, odlewów i stopów po nałożeniu powłoki metodami azotowania, azotonawęglania, węgloazotowania, cyjanowania, nawęglania, napawania, a także warstwy zahartowanej.

Twardościomierz Rockwella TK-2M
Przeznaczony do pomiaru twardości metali i stopów metodą Rockwella.

Twardościomierz PMT-3
Przeznaczony do pomiaru mikrotwardości materiałów, stopów, szkła, ceramiki i minerałów metodą wciskania diamentowego wgłębnika w badany materiał.
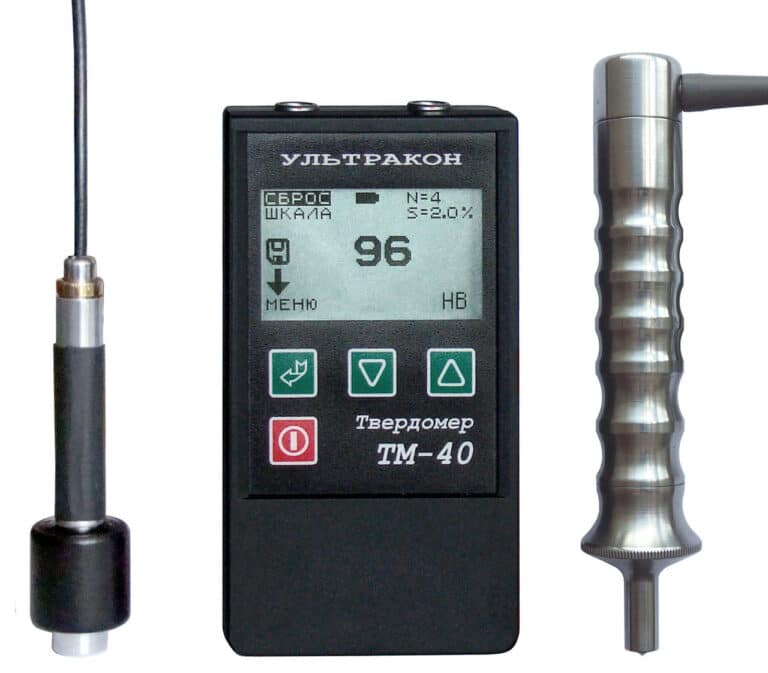
Twardościomierz TM-40
Przeznaczony do szybkiego pomiaru twardości metali i stopów w skalach Brinella (HB), Rockwella (HRC) i Vickersa (HV).

Mikroskop metalograficzny MMR-4
Przeznaczony do obserwacji i fotografowania mikrostruktury metali i stopów w świetle odbitym: w jasnym polu przy oświetleniu prostym i skośnym, w ciemnym polu oraz w świetle spolaryzowanym.
Wzorcowanie przyrządów pomiarowych stosowanych w powyższych rodzajach kontroli

Dodatkowe metody poprawy wyglądu i ochrony obrobionych części
W zależności od wymagań klientów części po obróbce mogą być poddawane różnym rodzajom oczyszczania na nowoczesnych urządzeniach.

Mycie wysokociśnieniowe
Stosujemy profesjonalne urządzenia wysokociśnieniowe, dzięki którym oczyszczanie jest skuteczne, ekologiczne i ekonomiczne, a zużycie wody wodociągowej spada nawet o 80%. Silny strumień szybko usuwa zanieczyszczenia nawet z najtrudniej dostępnych miejsc.
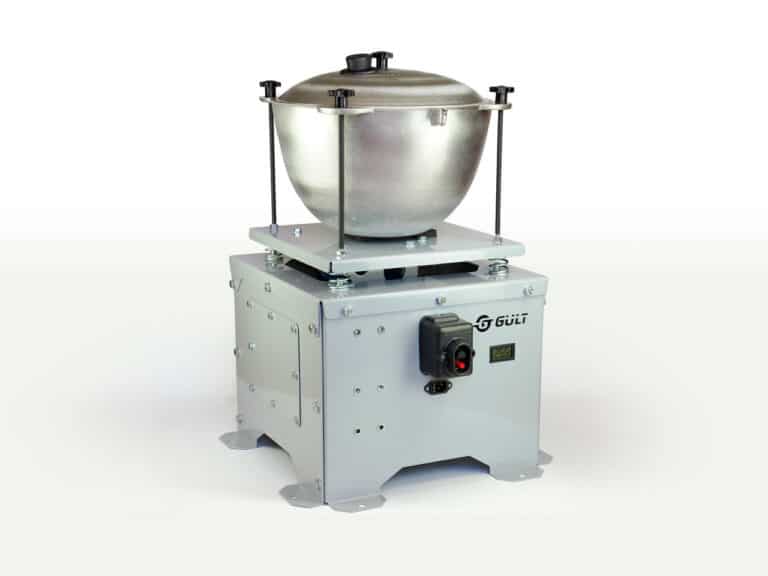
Obróbka wibracyjna
Wykorzystujemy urządzenia do obróbki wibracyjnej z różnymi kształtkami ściernymi produkcji niemieckiej, co pozwala uzyskać wymaganą czystość powierzchni po obróbce.

Obróbka strumieniowa mikrokulkami szklanymi odbywa się w zamkniętej komorze z recyrkulacją kulek w obiegu zamkniętym. Części są czyste, gładkie, bez pozostałości ścierniwa, z pełnym zachowaniem pierwotnych wymiarów, geometrii i właściwości mechanicznych powierzchni.
Potrzebujesz obróbki cieplnej lub cieplno-chemicznej?
Wykonujemy pełny cykl prac z kontrolą jakości na każdym etapie — od kontroli wejściowej po pomiar twardości i głębokości warstwy utwardzonej.