Prostowanie wałów i tłoczysk

KARBAZ świadczy usługi prostowania wałów, tłoczysk oraz innych metalowych części o skrzywionej osi, również po obróbce cieplnej. Wykonujemy prostowanie na zimno na prasie oraz prostowanie wałów z podgrzewaniem na prasie hydraulicznej P6330 klasy 100 ton. Metodę dobieramy do gatunku stali, twardości, konstrukcji części i wymagań dotyczących jej geometrii.
Na tej samej prasie wykonujemy prace prasowe: wciskanie i wyciskanie tulei oraz łożysk, wciskanie z podgrzewaniem, rozprasowywanie zespołów maszyn przemysłowych i pojazdów. Można więc zwrócić się do nas nie tylko wtedy, gdy część trzeba wyprostować.
Prostowanie wałów i prace prasowe wykonujemy w naszym zakładzie w Starokonstantynowie (obwód chmielnicki). Przyjmujemy zamówienia z Chmielnickiego, obwodu oraz innych regionów Ukrainy; sposób dostawy części uzgadniamy przed wysyłką.
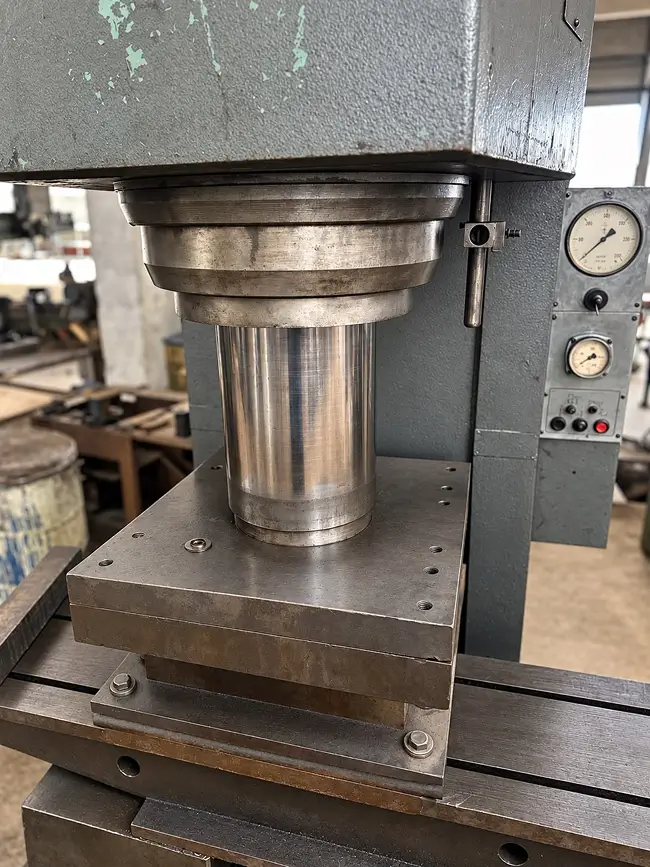
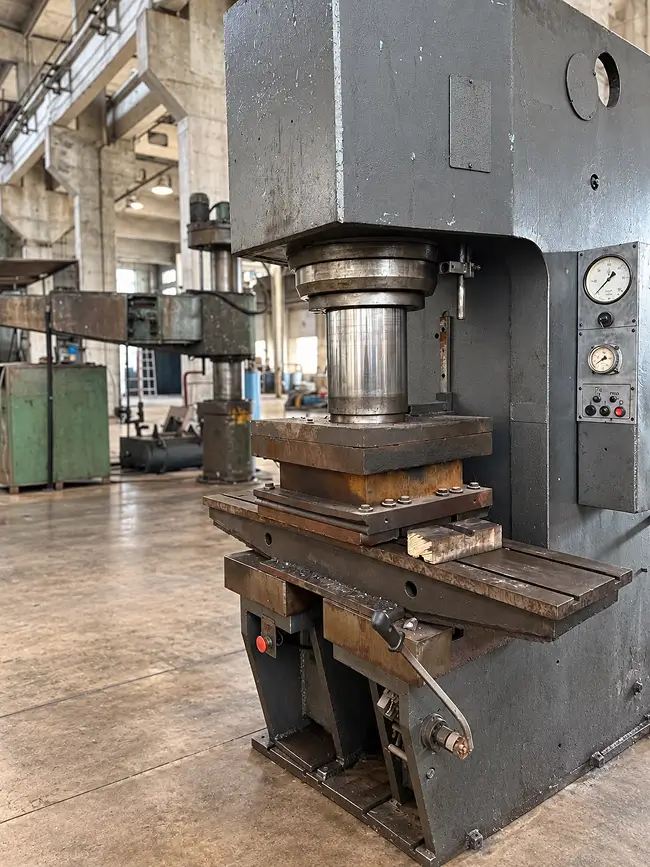
Prasa hydrauliczna P6330 i jej przestrzeń robocza
Jakie części przyjmujemy do prostowania
Prostowanie wału pozwala skorygować trwałe wygięcie i przywrócić prostoliniowość osi potrzebną do dalszej obróbki lub montażu zespołu. Rozpatrujemy zlecenia dotyczące następujących części:
- wały gładkie, stopniowane, wielowypustowe i ślimakowe;
- tłoczyska siłowników hydraulicznych oraz śruby pociągowe i napędowe;
- wrzeciona tokarek, wały przekładni i mieszadeł przemysłowych;
- wały i wirniki silników elektrycznych;
- rury, w tym o dużej średnicy, wały drążone i długie półfabrykaty;
- wyroby hutnicze i konstrukcje spawane odkształcone po spawaniu.
Wały wielowypustowe i śruby pociągowe wymagają szczególnej ostrożności: wielowypusty i gwint nie mogą zostać uszkodzone w miejscach styku z podporami.
Możliwość przywrócenia prostoliniowości oceniamy indywidualnie. Prostowanie koryguje wygięcie osi, ale nie usuwa zużycia czopów, uszkodzeń korozyjnych ani wad gwintu. Takie problemy wymagają odrębnego rozwiązania.
Metody prostowania wałów
Prostowanie na zimno na prasach odbywa się bez wstępnego podgrzewania. Część umieszcza się na podporach, a siłę przykłada w wybranych miejscach. Metodę tę stosuje się, gdy stan materiału i charakter wygięcia pozwalają na mechaniczną korektę geometrii.
Prostowanie na gorąco, czyli z podgrzewaniem, stosuje się, gdy jest to uzasadnione technologicznie. Własne piece do obróbki cieplnej pozwalają łączyć pracę na prasie z uzgodnionym cyklem nagrzewania. W ten sposób wykonujemy prostowanie wałów na gorąco, prostowanie tłoczysk z podgrzewaniem i prostowanie wyrobów hutniczych na gorąco. Temperaturę dobiera się do gatunku stali, wcześniejszej obróbki cieplnej i właściwości, które należy zachować.
Dla części długich elementów i konstrukcji spawanych odpowiednie jest prostowanie płomieniowe. Fragment części nagrzewa się miejscowo, a podczas stygnięcia metal kurczy się i prostuje oś. Tak można prostować konstrukcje spawane po spawaniu, gdy duża siła prasy jest niepożądana. O zasadności tej metody decyduje technolog.
Prostowanie części hartowanych i nawęglanych
Prostowanie części hartowanych wymaga szczególnej ostrożności. Znaczenie mają nie tylko twardość powierzchni, lecz także stan rdzenia, głębokość warstwy utwardzonej i ewentualne wady. Tak samo oceniamy części po nawęglaniu: twarda warstwa wierzchnia jest wrażliwa na nadmierne obciążenie.
Aby usunąć bicie wału po obróbce cieplnej i wyprostować oś hartowanego wału bez pęknięć, prostowanie prowadzimy stopniowo, z kontrolą po każdym etapie. Podgrzewanie nie jest rozwiązaniem odpowiednim dla każdej hartowanej części. O jego dopuszczalności i potrzebie dodatkowych operacji decyduje technolog.
Po prostowaniu wykonujemy odpuszczanie, które usuwa naprężenia powstałe podczas prostowania i zmniejsza ryzyko ponownego odkształcenia.
Możliwości techniczne prostowania
| Parametr | Charakterystyka |
|---|---|
| Wyposażenie | Jednostojakowa prasa hydrauliczna P6330 |
| Siła nominalna | 1000 kN (prasa klasy 100 ton) |
| Skok tłoczyska prasy | Do 500 mm |
| Metody prostowania | Prostowanie na zimno, z podgrzewaniem, prostowanie płomieniowe |
| Prace prasowe | Wciskanie, wciskanie z podgrzewaniem, wyciskanie, rozprasowywanie, montaż skurczowy |
| Podparcie części | Pryzmy i podpory rolkowe; układ dobieramy do części |
| Kontrola geometrii | Pomiar bicia promieniowego czujnikiem zegarowym w kłach lub na pryzmach |
| Średnica, długość i masa | Uzgadniane na podstawie rysunku lub wymiarów, z uwzględnieniem materiału, przekroju i sposobu ustawienia |
| Wymagania odbiorowe | Tolerancję i bazy pomiarowe uzgadniamy przed rozpoczęciem prac |
Sama nominalna siła prasy nie określa maksymalnej średnicy wału. Możliwości obróbki części pełnych i drążonych są różne. Uwzględniamy także rozstaw podpór, wielkość wygięcia i dostęp do miejsca przyłożenia obciążenia.
Podpory zewnętrzne zwiększają możliwości pracy z długimi częściami. Prostowanie rur o dużej średnicy i przyjęcie dużych elementów uzgadniamy z uwzględnieniem ich ustawienia, przemieszczania oraz ewentualnego nagrzewania.
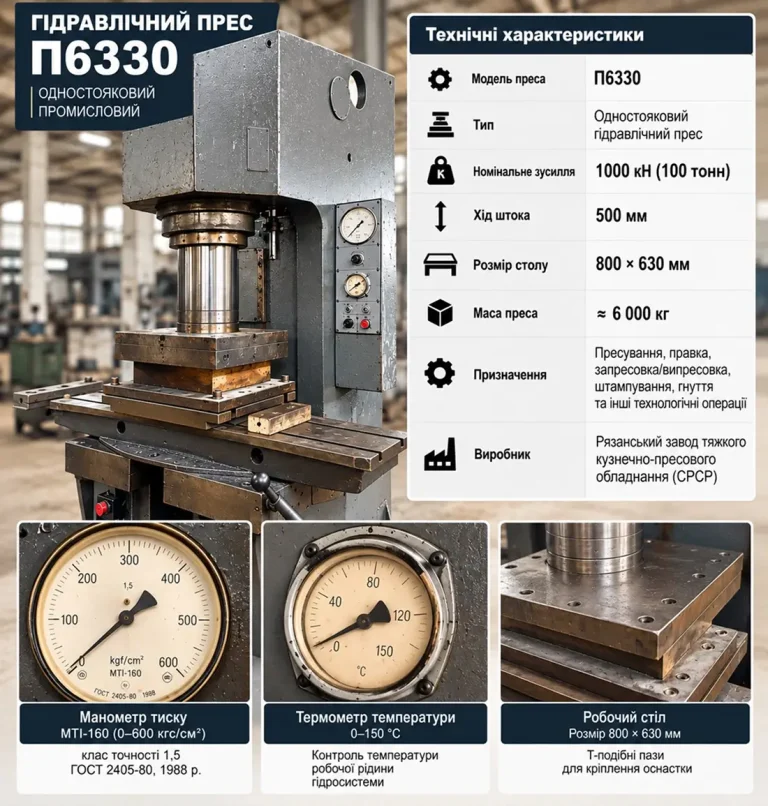
Infografika techniczna prasy P6330
Przebieg prostowania i kontrola wyniku
- Ocena części. Analizujemy rysunek lub szkic, materiał, informacje o obróbce cieplnej i charakter odkształcenia. Ustalamy przeznaczenie części oraz wymaganą prostoliniowość.
- Pomiary wstępne. Lokalizujemy wygięcia i sprawdzamy bicie względem wybranych baz pomiarowych. Uzgadniamy kryteria odbioru.
- Dobór technologii. Wybieramy układ podpór, oprzyrządowanie i metodę prostowania. W razie potrzeby przewidujemy podgrzewanie oraz ochronę obrobionych powierzchni w miejscach styku.
- Prostowanie z kontrolą międzyoperacyjną. Stopniowo korygujemy geometrię i sprawdzamy zmianę wskazań po odciążeniu części.
- Kontrola końcowa. Porównujemy zmierzone bicie z uzgodnionymi wymaganiami. Po prostowaniu z podgrzewaniem pomiary końcowe wykonujemy po ostygnięciu części.
Prostowanie i wyważanie rozwiązują różne problemy. Usunięcie wygięcia nie zastępuje kontroli niewyważenia wirnika lub wału, jeżeli wymaga jej technologia naprawy bądź montażu. Dotyczy to zwłaszcza wirników silników elektrycznych, które po prostowaniu mogą wymagać wyważenia.
Prace prasowe 100 ton: wciskanie, wyciskanie, montaż skurczowy
Świadczymy usługi przemysłowej prasy hydraulicznej przy naprawie, montażu i demontażu zespołów maszyn przemysłowych, sprzętu rolniczego i maszyn specjalistycznych. Wykonujemy:
- wciskanie tulei, łożysk, sworzni oraz tulei metalowo-gumowych (silentbloków) maszyn specjalistycznych;
- wciskanie kół zębatych na wał, montaż kół pasowych, kół zamachowych i połówek sprzęgieł;
- wciskanie z podgrzewaniem i montaż skurczowy części na prasie;
- wyciskanie łożysk prasą, demontaż kół pasowych, kół zębatych i połówek sprzęgieł;
- wyciskanie zakleszczonych i zapieczonych części, rozprasowywanie zardzewiałych połączeń;
- gięcie metalu na zimno i tłoczenie części grubościennych z użyciem uzgodnionego oprzyrządowania.
Oprzyrządowanie oraz kierunek przyłożenia siły dobieramy do konkretnego zespołu. W przypadku połączeń zardzewiałych lub zakleszczonych najpierw oceniamy stan części. Podgrzewanie stosujemy, jeśli materiał i konstrukcja na to pozwalają: własne piece umożliwiają równomierne nagrzanie części przed montażem skurczowym.
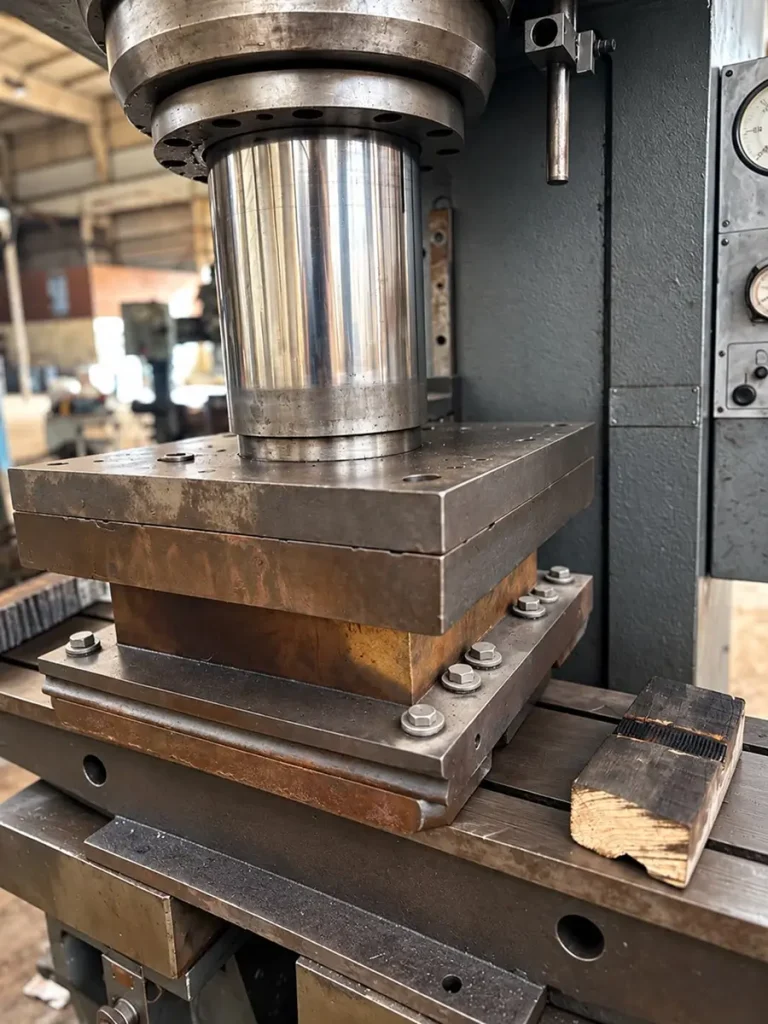
Tłoczysko i stół roboczy prasy hydraulicznej
Prostowanie wałów i prace prasowe w Starokonstantynowie
Prasa P6330 znajduje się w naszym zakładzie w Starokonstantynowie w obwodzie chmielnickim. Wykonujemy tu prostowanie wałów i tłoczysk, wciskanie tulei, rozprasowywanie części i inne prace prasowe przy naprawie i obsłudze maszyn oraz urządzeń.
Klienci z Chmielnickiego i obwodu mogą zlecić przywrócenie geometrii wałów i prace prasowe bez wysyłania części do odległych regionów. Części można dostarczyć osobiście po wcześniejszym uzgodnieniu. Zlecenia z innych regionów Ukrainy przyjmujemy z dostawą przez przewoźnika lub transportem własnym klienta.
Cena prostowania wałów i zasady wyceny
Każde zlecenie wyceniamy indywidualnie. Cena prostowania wałów zależy od wymiarów i masy części, gatunku stali, twardości, charakteru odkształcenia, wymagań dotyczących bicia oraz potrzeby podgrzewania i specjalnego oprzyrządowania. W przypadku partii uwzględniamy liczbę części i powtarzalność operacji. Koszt prac prasowych zależy od konstrukcji zespołu, wymaganej siły, oprzyrządowania i podgrzewania.
Aby otrzymać wstępną wycenę, prześlij rysunek lub szkic z wymiarami, zdjęcia części i opis zadania. Jeśli gatunek stali, twardość lub wcześniejszy proces obróbki są nieznane, poinformuj nas o tym. Zakres prac i termin realizacji uzgadniamy po ocenie zlecenia.
Jak zlecić prostowanie wału lub prace prasowe
Aby zlecić prostowanie wału, tłoczyska lub prace prasowe, skontaktuj się w dogodny sposób ze specjalistami spółki KARBAZ. Ocenimy możliwość przywrócenia prostoliniowości części lub wykonania operacji na prasie i przygotujemy wycenę. Łączymy prace na prasie hydraulicznej z obróbką cieplną, gdy wymaga tego uzgodniona technologia. Pozwala to uwzględnić zarówno geometrię elementu, jak i stan metalu.
Wraz z rysunkiem podaj liczbę części, wymaganą tolerancję bicia i oczekiwany termin realizacji. Przed wysyłką uzgodnij z nami adres odbioru w Starokonstantynowie, sposób pakowania i transport. Prześlij rysunek lub szkic do wyceny.
Telefony: +38 (066) 322-09-18, +38 (096) 596-50-34
E-mail: karbaz@ukr.net
Najczęstsze pytania o prostowanie wałów
Czy można wyprostować wał po hartowaniu lub nawęglaniu?
Możliwość prostowania zależy od gatunku stali, twardości, głębokości warstwy utwardzonej, konstrukcji i stopnia odkształcenia. Do oceny prześlij rysunek i dostępne informacje o obróbce cieplnej. Samo hartowanie nie pozwala ani zagwarantować, ani wykluczyć możliwości wyprostowania.
Jak wyprostować hartowany wał bez pęknięć?
Hartowany wał prostuje się stopniowo, niewielką siłą i z kontrolą bicia po każdym etapie. W zależności od stali stosuje się podgrzewanie w dopuszczalnym zakresie temperatur, a po prostowaniu w razie potrzeby odpuszczanie w celu usunięcia naprężeń. Konkretną technologię ustalamy po analizie rysunku i informacji o obróbce cieplnej.
Czy każda część wymaga podgrzewania?
Nie. Prostowanie na zimno lub z podgrzewaniem dobiera się do stanu materiału i zadania. W przypadku części po obróbce cieplnej dodatkowo ocenia się wpływ nagrzewania na ich właściwości.
Jakie bicie promieniowe można uzyskać?
Dopuszczalne bicie uzgadniamy na podstawie rysunku lub wymagań technicznych konkretnej części. Możliwość uzyskania wskazanej wartości oceniamy przed rozpoczęciem prac. Nie ma jednej tolerancji właściwej dla wszystkich wałów i tłoczysk.
Czy można zgłosić się bez rysunku?
Do wstępnej oceny prześlij zdjęcia i szkic ze średnicami oraz długością. Opisz przeznaczenie części i odkształcenie. Przed rozpoczęciem prac trzeba uzgodnić wymagany rezultat; bardziej złożone części mogą wymagać dodatkowych informacji technicznych.
Czy można prostować tłoczysko siłownika hydraulicznego z powłoką?
Możliwość prostowania takiego tłoczyska oceniamy indywidualnie. Podaj rodzaj powłoki i dołącz zdjęcia jej stanu. Korekta osi nie usuwa uszkodzeń powierzchni chromowanej, rys ani korozji.
Czy wykonujecie prace prasowe bez prostowania?
Tak. Prasę hydrauliczną wykorzystujemy do wciskania i wyciskania tulei, łożysk i silentbloków, montażu i demontażu kół pasowych i zębatych, rozprasowywania zardzewiałych połączeń i innych operacji. Do oceny prześlij zdjęcie zespołu i opis zadania.
Czy można wysłać część z innego miasta?
Tak, przyjmujemy zamówienia z różnych regionów Ukrainy. Przed wysyłką należy uzgodnić możliwość wykonania prac, adres odbioru i sposób dostawy. Warunki transportu ciężkich oraz długich części ustalamy oddzielnie.
Работаем с городами и областями: Киев (Киевская обл.), Винница (Винницкая обл.), Днепр (Днепропетровская обл.), Житомир (Житомирская обл.), Запорожье (Запорожская обл.), Ивано-Франковск (Ивано-Франковская обл.), Кропивницкий (Кировоградская обл.), Луцк (Волынская обл.), Львов (Львовская обл.), Николаев (Николаевская обл.), Одесса (Одесская обл.), Полтава (Полтавская обл.), Ровно (Ровенская обл.), Сумы (Сумская обл.), Тернополь (Тернопольская обл.), Ужгород (Закарпатская обл.), Харьков (Харьковская обл.), Херсон (Херсонская обл.), Хмельницкий (Хмельницкая обл.), Черкассы (Черкасская обл.), Черновцы (Черновицкая обл.), Чернигов (Черниговская обл.).